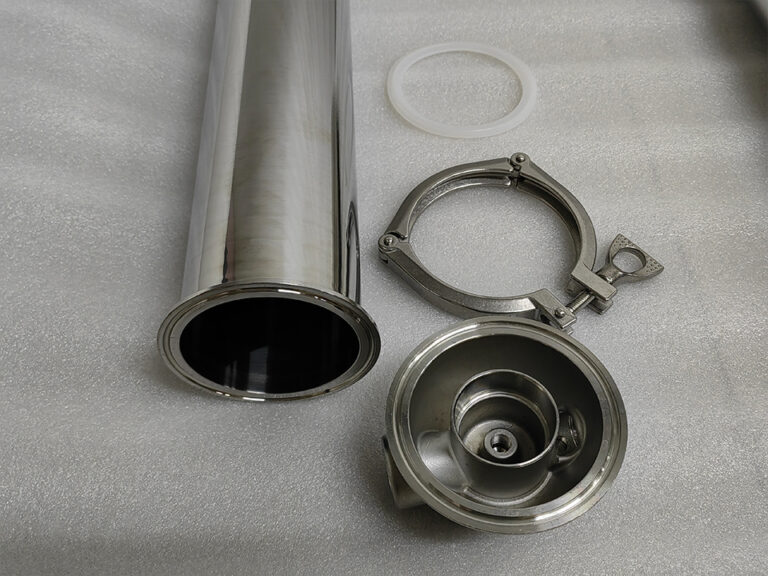
Компания Guangzhou Lvyuan Water Purification Equipment Co., Ltd. является производителем промышленных фильтров, основанная в 2009 году, которая разрабатывает и производит корпуса фильтров из нержавеющей стали, резервуары для стерильной воды из нержавеющей стали, фильтрующие элементы, фильтровальные мешки, ультраполимерные материалы и спеченные фильтрующие продукты. Покупатели выбирают Lvyuan за поддержку OEM/ODM, контроль качества ISO9001 и сертификацию в нескольких странах.
Компания Guangzhou Lvyuan Water Purification Equipment Co., Ltd.
Руководство по контрольному списку для проверки качества поступающих корпусов фильтров для сыпучих материалов
Оптовый заказ корпусов фильтров из нержавеющей стали может выглядеть отлично на фотографиях, но при этом создавать проблемы. К распространенным проблемам относятся: резьба, не соответствующая стандарту вашей трубопроводной системы; картридж, который не устанавливается в корпус; или неуказанный материал прокладки. Среди прочих — неровные внутренние сварные швы или сертификат завода-изготовителя, который невозможно соотнести ни с одной деталью в коробке. Контроль качества на входе (IQC) позволяет выявить эти проблемы, пока поставщик еще может заменить, переделать или возместить стоимость товара. Данное руководство предоставляет закупщикам, специалистам по качеству и инженерам-производителям практический контрольный список. В нём описано, что необходимо подготовить до прибытия груза, какие проверки следует провести по прибытии, как отобрать пробы из оптовой партии и что указать в заказе на поставку, чтобы результаты проверки имели юридическую силу в случае спора.
Что должно входить в программу входного контроля корпусов фильтров?
При входном контроле корпусов фильтров необходимо проверить шесть следующих пунктов в указанном порядке:
Поставка соответствует заказу на поставку и сопроводительной документации.
Материал соответствует вашему указанию.
Сварные швы и поверхности соответствуют требованиям.
Размеры и соединения соответствуют вашей системе.
Уплотнители и заглушки работают.
Оборудование перенесло транспортировку без повреждений.
Кроме того, проводится выборочная проверка герметичности, при которой давление устанавливается в соответствии с утвержденной вами спецификацией.
Порядок имеет значение, поскольку по мере продвижения по списку проверки становятся всё более длительными и дорогостоящими. На поиск неправильной этикетки уходит всего несколько секунд. Для выявления дефекта сварного шва требуется освещение и опытный глаз. Для проверки на герметичность необходимо оборудование и время. Проведение сначала недорогих проверок позволяет отбраковать или поместить в карантин большую партию продукции, прежде чем тратить усилия на дорогостоящие проверки.
Установите базовые критерии приемки до прибытия груза
Инспекторы могут отклонить только то, что в контракте определено как дефект. Четыре элемента должны быть готовы до прибытия товара.
Утвержденный чертеж или техническое задание. В нём должны быть указаны модель, марки материалов для каждой детали, тип и размер соединения, тип замыкания, вид отделки, а также номинальное давление и температура. Если поставщик публикует номинальные значения, такие как максимальные значения 87 psi (6 бар) и 176°F (80°C), указанные в мобильная тележка для фильтрации из нержавеющей стали На этой странице указанные цифры сопровождаются оговорками. Согласно формулировкам самого поставщика на этой странице, они зависят от типа картриджа, уплотнения и условий эксплуатации. В ваших критериях приемки должны быть указаны именно те условия, которые вам необходимы.
Золотой образец или утвержденный первый экземпляр. Сохраните один экземпляр с фотографиями в качестве материального эталона для оценки качества отделки, внешнего вида сварных швов и точности посадки. Понятия “полированный” и “качественный сварной шов” остаются субъективными до тех пор, пока их не определит конкретный образец.
Классификация дефектов. Распределите дефекты по трем группам:
Критические неисправности: несоответствующий материал, утечка, неправильное соединение, элемент, который не входит в гнездо.
Основные недостатки: некачественный сварной шов, поврежденная уплотнительная поверхность, неразборчивая маркировка.
Незначительные: небольшие косметические дефекты.
Для каждого класса устанавливается своя норма. Даже один критический дефект может привести к отбраковке, в то время как незначительные косметические дефекты допускаются в определённых пределах.
План отбора проб. Широко применяемым стандартом является ISO 2859-1. Краткое изложение стандарта ISO 2859-1:2026, подготовленное BSI описывает планы однократной, двукратной и многократной выборки с использованием индекса AQL для проверки каждой партии. В нем также изложены правила перехода между обычным, усиленным, сокращенным и пропускным контролем партий. В том же кратком обзоре отмечается, что выборка по AQL снижает зависимость от дорогостоящего 100-процентного контроля. Стандарт определяет статистическую структуру. Вы по-прежнему сами решаете, какие характеристики считать критическими и какие уровни AQL соответствуют вашему уровню риска.
Подход с учетом рисков эффективнее, чем проверка всего подряд
Распространено мнение, что наиболее безопасная политика заключается в проверке каждой единицы продукции по всем характеристикам. На практике это, как правило, приводит к обратному результату. Инспекторы устают, тщательность проверок снижается, а длительные процедуры (проверка герметичности, испытания материалов) становятся «узкими местами», которые пропускают из-за давления, связанного с необходимостью своевременной поставки.
Лучше всего ориентироваться на соотношение между стоимостью устранения каждого дефекта и степенью его обнаруживаемости при выборе глубины проверки:
Проверьте 100 % функций, связанных с высокой скоростью и серьезными последствиями. К примеру: тип и размер соединения, маркировка и модель, ограничения по портам, а также видимые повреждения при транспортировке.
Рассмотрите примеры медленных или разрушительных проверок. К примеру: PMI, внутренний контроль сварных швов, измерение размеров и испытания под давлением.
После любого сбоя следует усилить контроль. Снимать ограничение следует только после нескольких партий с нормативными показателями в соответствии с логикой переключения, изложенной в стандарте ISO 2859-1.
Это применимо в том случае, если у вас есть постоянный поставщик и корпуса не относятся к категории, критичной с точки зрения безопасности. При первых заказах, новых конструкциях, работе с опасными средами или в условиях, подпадающих под гигиенические нормы, следует увеличить объем отбора проб и рассмотреть возможность привлечения независимых наблюдателей.
Отчет о предотгрузочном контроле качества также не заменяет входной проверки. В отчете о предотгрузочном контроле дается описание партии продукции на заводе. Отдел контроля входящего качества (IQC) проверяет, что именно поступило после транспортировки, сопоставляя полученную партию с вашими конкретными требованиями к трубопроводам и технологическому процессу.
Контрольный список входного контроля по этапам
Приведенная ниже таблица представляет собой рабочий шаблон. Адаптируйте методы и критерии отбраковки с учетом особенностей вашего чертежа и уровня риска.
Сцена
Что необходимо проверить
Типичный метод
Распространенные причины отказа
1. Документы и маркировка
Номер заказа, модель, количество, маркировка партии или серийный номер, сертификаты, отслеживаемость
Сравните упаковочный лист, этикетки и сертификаты с заказом на поставку
Сертификат не может быть привязан к партии; несоответствие маркировки или модели
2. Идентичность материала
Класс качества корпуса, головки, корзины или сетки, зажимов, крепежных элементов
Проверка сертификата, выборочный анализ PMI, лабораторное исследование в случае спора
В детали, обозначенной как 316L, отсутствует молибден; данные сертификата не совпадают с маркировкой
Визуальный осмотр при хорошем освещении; использование эндоскопа или зеркала для осмотра внутренних частей
Трещины, пористость, язвы, неровности внутренних сварных швов, ржавые пятна
4. Размеры и соединения
Тип фланца, размер зажимной втулки, тип резьбы, расположение патрубка, тип крепления элемента
Шублеры, резьбовые калибры, проверка посадки с использованием реального элемента
Несовпадение резьбы, несовпадение отверстий под болты, элемент не устанавливается на место
5. Уплотнения и замки
Материал прокладки или уплотнительного кольца, посадка, принцип действия зажима или болта, центрирование крышки
Визуальный осмотр, проверка открытия и закрытия
Неправильный эластомер, поврежденная канавка, крышка не прилегает ровно
6. Давление и утечка
Проверка сварных швов, отверстий и уплотнений
Выборочные гидростатические или иные испытания при давлении, указанном в утвержденной вами спецификации
Любая утечка, видимая деформация
7. Чистота и упаковка
Чистота внутри упаковки, защита портов, повреждения картонной упаковки
Визуальный осмотр, фотофиксация при приемке
Вмятины, загрязнения, незакрытые отверстия, пятна от влаги
Документы и отслеживаемость
EN 10204 определяет стандартные типы инспекционных документов для металлической продукции. Согласно данному краткому описанию каталога, сертификат типа 3.1 выдается производителем и подтверждается уполномоченным инспектором, не связанным с производством. Сертификат типа 3.2 также подписывается инспектором заказчика или лицом, назначенным в соответствии с официальными нормативными актами.
Если вам требуется сертификат 3.1 или 3.2, укажите это в заказе на поставку. Затем проверьте, что именно он охватывает. Сертификат на материал описывает партию или серию материала, а не готовый корпус. Уточните, можно ли отследить номер партии до корпуса, головки и корзины. Для стандартных корпусов отслеживаемость на уровне партии — это то, что вы, как правило, получите на практике. Для критически важных применений требуйте маркировку на уровне деталей.
Проверка материалов: что PMI может доказать, а что — нет
Указать марку 304 или 316L несложно. А вот подтвердить это на поставленном изделии требует большей тщательности.
Проверка с помощью магнита ничего полезного не доказывает. Аустенитные нержавеющие стали могут приобретать слабую магнитную проницаемость после холодной обработки, и с помощью магнита невозможно отличить марку 304 от 316L.
Портативный рентгенофлуоресцентный анализатор (XRF) для идентификации материалов — это хороший инструмент для предварительной проверки. Он способен определять наличие молибдена, который отличает сталь марки 316 от стали марки 304.
PMI, как правило, не может подтвердить наличие “L”. Портативные рентгенофлуоресцентные анализаторы (XRF) обычно не позволяют измерить содержание углерода, поэтому определение низкоуглеродистого статуса зависит от сертификата производителя или результатов лабораторных испытаний.
Проверьте нужные детали. Корпуса часто изготавливаются из стали марки 316L, тогда как корзины, хомуты, болты и фитинги могут быть из других материалов. Укажите, для каких компонентов требуется какая марка стали, и проведите испытания каждого из них.
Проверка сварных швов, качества отделки и пассивации
Осмотрите сварные швы как снаружи, так и изнутри. Обратите внимание на неполное сплавление, трещины, пористость, подрезы, брызги и термическое окрашивание. Термическое окрашивание — это изменение цвета от соломенного до синего вблизи сварных швов; оно указывает на то, что поверхность, возможно, потребует очистки, прежде чем она начнет обеспечивать ожидаемую коррозионную стойкость. Пятна ржавчины на новой нержавеющей стали часто указывают на загрязнение железом от инструментов или при обращении, а не на неправильный сорт стали. В любом случае уточните у поставщика его методику удаления окалины и пассивации.
ASTM A967 В нем описаны несколько методов химической пассивации деталей из нержавеющей стали, а также приведены рекомендации и меры предосторожности по удалению окалины, очистке и пассивации. Если вам требуется пассивация, укажите в заказе на поставку соответствующий стандарт и метод, а также все необходимые испытания или документацию.
Для гигиенических корпусов качество поверхности является вторым по важности фактором после материала. Термин “полированный” не является техническим требованием. Укажите предельное значение шероховатости (Ra), где оно измеряется (на внутренних поверхностях, контактирующих с жидкостью, или на внешних) и как оно проверяется. «Альфа Лаваль» объясняет, что Ra представляет собой среднее значение по пикам и впадинам поверхности. В нем также содержится предупреждение о том, что не следует рассматривать Ra в качестве исчерпывающего показателя гигиенического качества, поэтому данное значение следует сопоставлять с критериями визуального контроля и очищаемости. Во многих областях применения в пищевой промышленности и при использовании технологической воды не требуется покрытие класса «биопроцессинг», поэтому следует указывать именно те требования, которые предъявляются к вашему технологическому процессу, а не выбирать самый строгий класс, доступный на рынке.
Размеры и тип соединения
Ошибки подгонки относятся к числу наиболее частых и наиболее предотвратимых неисправностей при входном контроле качества, поскольку они обусловлены незначительными отклонениями от технических характеристик, а не низким качеством изготовления. Проверьте:
Стандарт резьбы и шаг (резьба NPT и BSP не являются взаимозаменяемыми даже при одинаковом номинальном размере).
Стандарт фланца, круг расположения болтов, количество отверстий и торцевая поверхность.
Размер зажимного кольца Tri-Clamp и совместимость прокладок.
Положение портов и габаритная высота, которые влияют на расположение слайдеров и зазоры.
Правильно ли установлен сам фильтрующий элемент, мешок или корзина.
Последний пункт чаще всего упускают из виду. Проверку герметичности следует проводить с использованием реального расходного материала, а не на основе размеров, указанных на чертеже. Корпус, размеры которого находятся “в пределах допуска”, всё равно может не обеспечить герметичность при использовании пакета или картриджа, для которых предусмотрен собственный набор допусков.
Наглядный пример (гипотетический, не связанный с конкретным клиентом): Дистрибьютор получает 300 корпусов с патрубками с внутренней резьбой. Выборочная проверка подтверждает соответствие критериям визуального осмотра и качества сварных швов, однако проверка резьбовым калибром показывает, что патрубки соответствуют стандарту, отличному от стандарта трубопроводов заказчика. При 100-процентной проверке типа патрубков, которая занимает считанные секунды на каждую единицу, этот недостаток был бы выявлен ещё на погрузочной платформе.
Уплотнения, заглушки и проверка работоспособности
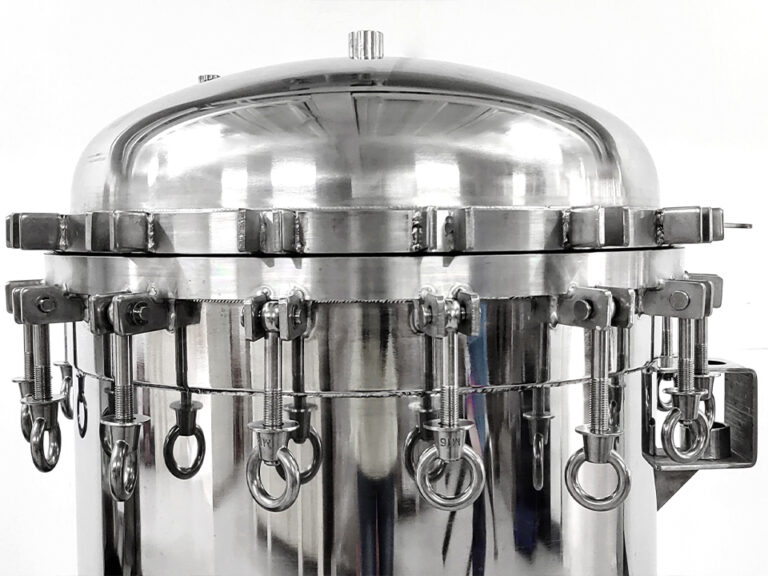
Убедитесь, что материал прокладки или уплотнительного кольца подходит для данной технологической среды и температуры, а также проверьте, правильно ли она установлена в чистой канавке. Откройте и закройте все крышки, с которых был взят образец. Крышки с зажимными хомутами, поворотные рым-болты и крышки с болтовым креплением должны защелкиваться без задира, а крышка должна прилегать ровно.
Если проверка на герметичность входит в ваш план приемочных испытаний, необходимо соблюдать три правила:
Исходные значения испытательного давления следует брать из утвержденной технической спецификации и применимого норматива, а не из общих значений.
Не превышайте номинальные значения любого манометра, прокладки или фитинга в испытательной установке.
После этого высушите и очистите устройство, особенно при проведении гигиенической обработки. Уточните у поставщика, какое качество воды допустимо для испытаний изделий из нержавеющей стали.
Проверки, связанные с конкретными продуктами: какие изменения в зависимости от типа жилья
Приведенный выше общий перечень служит основой. Каждая конкретная конструкция жилого здания имеет свои собственные уязвимые места.
Корпуса и сетчатые фильтры, которые в каталоге выглядят одинаково, выходят из строя по-разному. Спеченный элемент ведет себя иначе, чем перфорированная корзина, а зажимное соединение отличается от фланцевой крышки с болтовым креплением.
Тип жилья
Проверки с наибольшим уровнем риска
Проверка соответствия
Корпус санитарного картриджа
Сварка и отделка на поверхностях, контактирующих с жидкостью, зажим прокладки, вентиляционные и измерительные отверстия
Размер зажимной втулки, посадка картриджа
Корпус для одного картриджа (с резьбой)
Стандарт резьбы, герметичность соединения, поверхность литья головки, материал прокладки
Установка сетчатого или картриджного элемента
Фланцевый корпус из спеченного материала
Обработка торца фланца и расположение болтов, центрирование болтовой крышки, установка элемента
Стандартный фланец, соответствующий вашей трубопроводной системе
Корзиночное сито
Состояние корзины, характеристики перфорации или сетки, крышка и болты, слив
Сиденье полностью убирается в корпус, крышка закрывается
Корпус сумки с боковым входом
Уплотнить поверхность в месте установки кольца мешка, болты крышки, входное и выходное отверстия
Правильный размер мешка (№ 1 или № 2) и соответствие размера мешка и кольца
Мобильная фильтрующая тележка
Сварные соединения насоса и трубопроводов, работоспособность клапанов и датчиков, рама и колеса
Размеры соединений, совместимость с электрическими устройствами и насосами
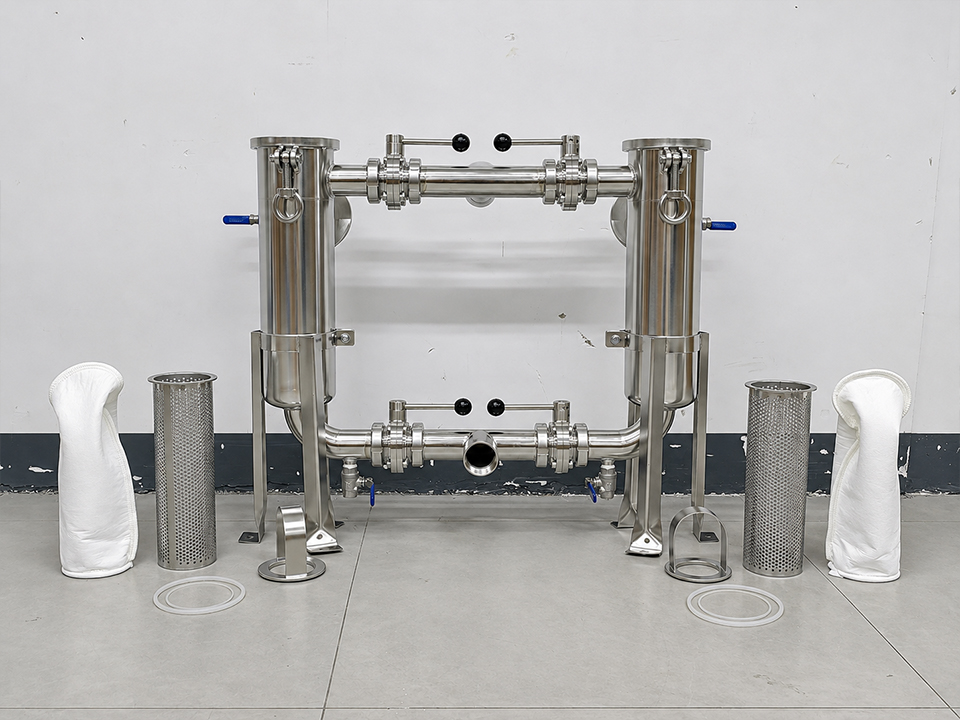
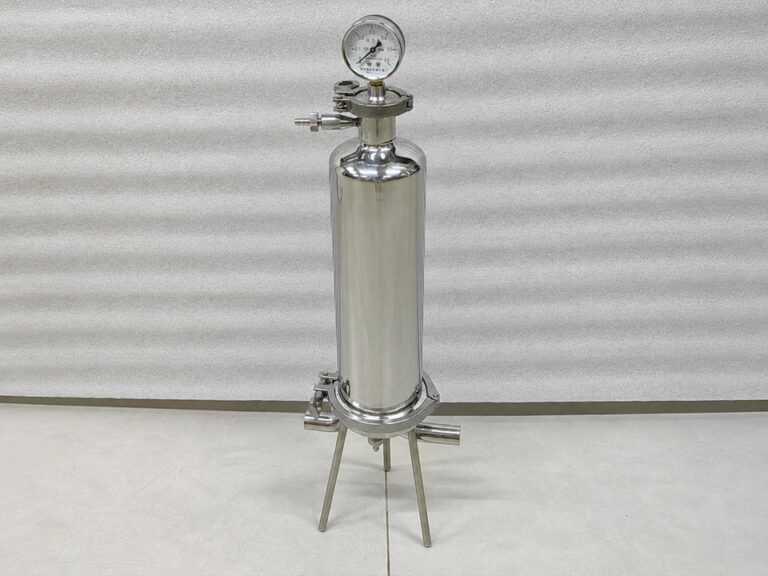
Что касается санитарного обслуживания, то корпус санитарного картриджного фильтра из нержавеющей стали На этой странице описан полированный резервуар с зажимными соединениями, манометром, вентиляционным патрубком и зажимным кольцом. При выборе данной модели следует уделить особое внимание качеству отделки, плотности прилегания зажимных прокладок, а также вентиляционному и манометрическому патрубкам. Что касается резьбовых конструкций, таких как корпус однокартриджного фильтра из нержавеющей стали, в котором перечислены резьбовые порты, быстроразъемный зажим и съемный сетчатый элемент, стандарт резьбы и герметичность затвора занимают первые места в списке.
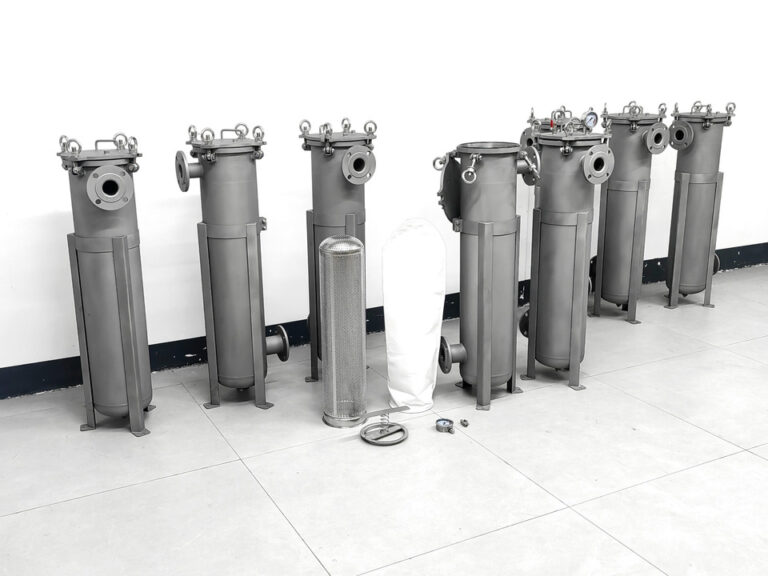
Если трубопровод соединен фланцами, как в случае с корпус картриджного фильтра из спеченной нержавеющей стали с фланцем, прежде всего сравните стандарт фланца, круг расположения болтов и торцевую поверхность с вашими трубопроводами. Убедитесь, что спеченный элемент правильно устанавливается в гнездо, и проверьте выравнивание крышки. При использовании спеченных элементов также возникает вопрос, связанный с рабочей средой: соответствуют ли номинальные характеристики и материал поставляемого элемента техническим требованиям.
Корзинообразные фильтры заслуживают отдельного рассмотрения, поскольку их “фильтрующим элементом” является перфорированная корзина или корзина с сетчатой вставкой. Эти сетчатый фильтр из нержавеющей стали На странице перечислены съемная перфорированная корзина, дополнительная облицовка из проволочной сетки и крышка с поворотным рым-болтом; степень фильтрации определяется выбором перфорации и сетки. Измерьте и зафиксируйте характеристики перфорации или сетки, убедитесь, что корзина полностью уложилась в гнезда, и проверьте, равномерно ли закрываются болты и крышка. промышленный корзинообразный фильтр с крышкой быстрого доступа описана с нижним сливным отверстием, манометром и вентиляционной системой. Если у вас именно такая конфигурация, проверьте работоспособность сливного отверстия и манометра в рамках функциональной проверки, а не в последнюю очередь.
В случае устройств мешочного типа размер мешка — это тот критерий совместимости, который часто упускают из виду. корпус мешочного фильтра из нержавеющей стали с боковым входом На странице указано, что № 1 и № 2 — это стандартные размеры мешков для данной конфигурации. Убедитесь, что поставленный корпус соответствует размеру мешка, имеющемуся у вас на складе, и установите реальный мешок, чтобы проверить герметичность в области кольца для мешка. Для встроенных салазок требуется отдельный чертеж. Если вы приобретаете готовые узлы, рассматривайте насос, клапаны, приборы и трубопроводы как отдельные объекты проверки наряду с корпусами.
Работа с некачественной продукцией
Заранее определите, что произойдет в случае сбоя лота.
Карантин, не устанавливать. Пометьте всю партию как «задержанную», чтобы подозрительные единицы не попали на вашу сборочную линию или в складские запасы.
Документ с подтверждающими доказательствами. Зафиксируйте фотографии, размеры, размер образца, тип дефекта и идентификаторы единицы. Претензия без указания размеров может вызвать споры.
Узнайте, в какие сроки можно подать заявление. Укажите в заказе на поставку срок проведения проверки и меры по исправлению ситуации (замена, доработка или предоставление кредита). Задержки ослабляют ваши претензии.
Согласиться на повторную проверку. Укажите, сортируется ли партия с браком поставщиком на 100 %, а также применяется ли к повторно представленной партии более строгий порядок отбора проб.
Попросите принять меры по исправлению ситуации. В случае повторяющихся дефектов требуйте выявления первопричины и принятия корректирующих мер, а не просто замены.
Что следует указать покупателям перед тем, как запросить ценовое предложение?
Входной контроль качества эффективен только в том случае, если в документации по заказу указаны критерии, по которым следует проводить проверку. Прежде чем отправить запрос на предложение по оптовому заказу, подготовьте следующее:
Модель и конфигурация: тип корпуса, размер элемента или пакета, количество картриджей или пакетов.
Материал по компонентам: корпус, головка, корзина или сетка, зажимы, болты и прокладки с указанием марки для каждого элемента.
Связи: тип, размер, стандарт, облицовка и расположение отверстия.
Номинальные значения давления и температуры для вашей фактической рабочей нагрузки плюс любое необходимое вам испытательное давление.
Отделка поверхности: Предельное значение Ra и местоположение, необходимость электрополировки или пассивации, а также применимый стандарт.
Документация: Тип сертификата EN 10204, уровень прослеживаемости, протоколы испытаний, формат упаковочного листа.
Маркировка и этикетирование: маркировка модели, партии или серийный номер, маркировка класса качества.
Критерии приемки: классы дефектов, план отбора проб, эталонная проба и период подачи претензий.
Требования к упаковке: крышки портов, защита уплотнительных поверхностей и прочность картонной упаковки с учётом выбранного вами способа доставки.
Если вы впервые заказываете продукцию у производителя, перед размещением полного заказа запросите образец изделия и протоколы проверки, которые будут прилагаться к партии. Укажите эти требования в запросе на предоставление коммерческого предложения, чтобы поставщик мог учесть их при расчете стоимости и включить проверку в план производства.
Часто задаваемые вопросы
Что такое контрольный список по входящему контролю качества корпусов фильтров?
Это структурированный перечень проверок, которые покупатель проводит при приемке корпусов фильтров. Он охватывает документы, идентификацию материала, сварные швы и качество поверхности, размеры и соединения, уплотнения и крышки, проверку на герметичность, а также повреждения упаковки. Для каждой проверки предусмотрен метод и четко определенные критерии приемки или отбраковки.
Сколько корпусов фильтров следует проверить из партии товара, заказанной оптом?
Используйте план отбора проб, например, в соответствии со стандартом ISO 2859-1, а не фиксированный процент. Проводите быструю проверку критически важных характеристик, таких как тип соединения, на каждой единице продукции, а более трудоемкие проверки, такие как анализ PMI и испытания под давлением, проводите выборочно. Ужесточайте требования к отбору проб при первых заказах, при работе с новыми поставщиками или после возникновения неисправности.
Может ли портативный пистолет для анализа PMI подтвердить, что это сталь 316L?
Он позволяет определить наличие молибдена, который отличает сталь типа 316 от стали типа 304, однако портативный рентгенофлуоресцентный анализатор (XRF) обычно не способен измерить содержание углерода. Подтверждение низкоуглеродистого сорта “L” основывается на сертификате завода-изготовителя или результатах лабораторного анализа. Проводите испытания каждого указанного компонента отдельно, поскольку состав корпуса и фитингов может различаться.
Нужен ли сертификат EN 10204 3.1 для корпусов фильтров?
Не всегда. Это следует требовать в тех случаях, когда важна прослеживаемость материала, например, в сфере гигиены, химической промышленности или в отраслях, подпадающих под регулирование. Сертификат 3.1 выдается производителем и подтверждается независимым уполномоченным представителем. Уточните, на какую партию или партию производства он распространяется и связана ли эта партия с маркированными деталями.
Как проверить качество поверхности корпуса санитарного фильтра?
В заказе на поставку укажите предельное значение шероховатости (Ra), поверхность, к которой оно относится, и метод проверки. Затем измерьте выборочные единицы с помощью прибора для измерения шероховатости поверхности и проведите визуальный осмотр сварных швов и поверхностей, контактирующих с жидкостью. Показатель Ra сам по себе не отражает степень очищаемости, поэтому также сравните результаты с эталонным образцом.
Нужно ли мне проводить проверку герметичности каждого корпуса фильтра, который я получаю?
Как правило, нет. Обычно проводится выборочное испытание, а 100-процентное испытание применяется только для критически важных или опасных систем. Используйте испытательное давление, указанное в утвержденной технической спецификации и применимых нормах, и ни в коем случае не превышайте номинальные значения манометров, прокладок или фитингов в испытательной установке.
Что делать, если партия товара не прошла входной контроль?
Изолируйте партию, зафиксируйте дефекты с помощью фотографий и измерений и уведомите поставщика в течение срока предъявления претензий, указанного в вашем заказе на поставку. Потребуйте замены, доработки или зачета в соответствии с договоренностью, потребуйте принятия корректирующих мер в случае повторных дефектов и проведите повторную проверку исправленной партии с использованием более строгой выборки.