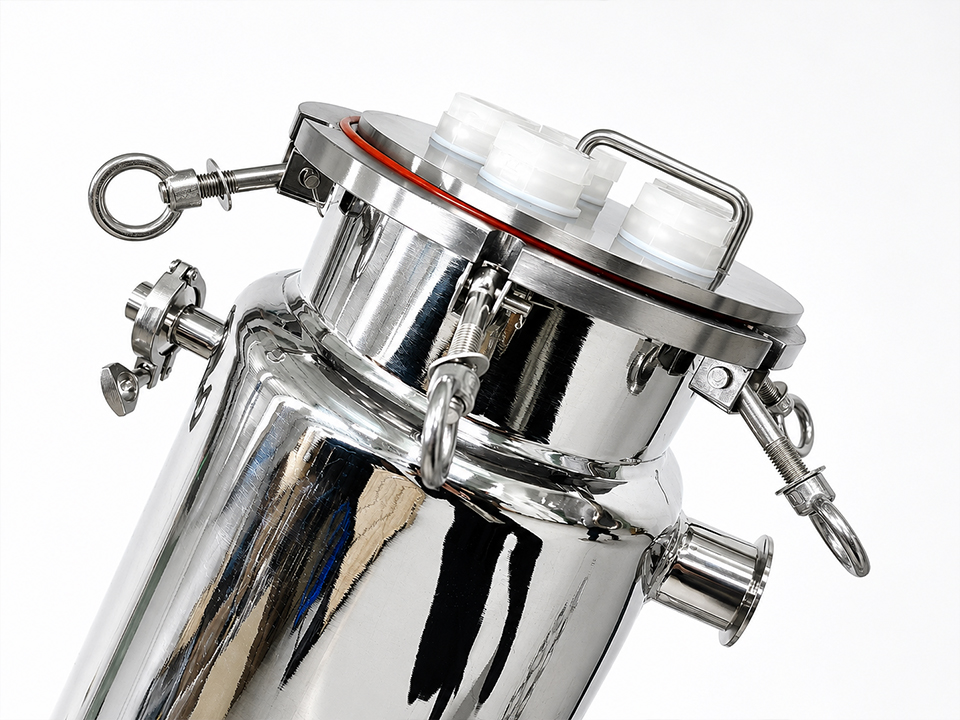
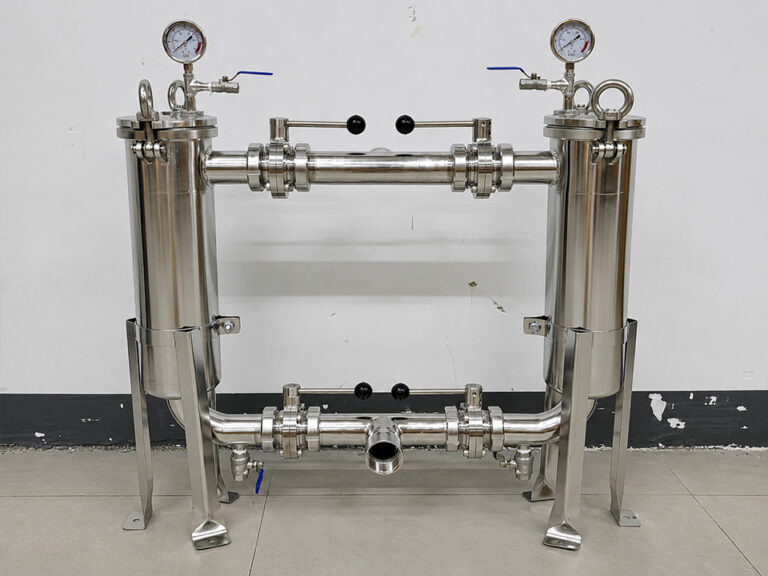
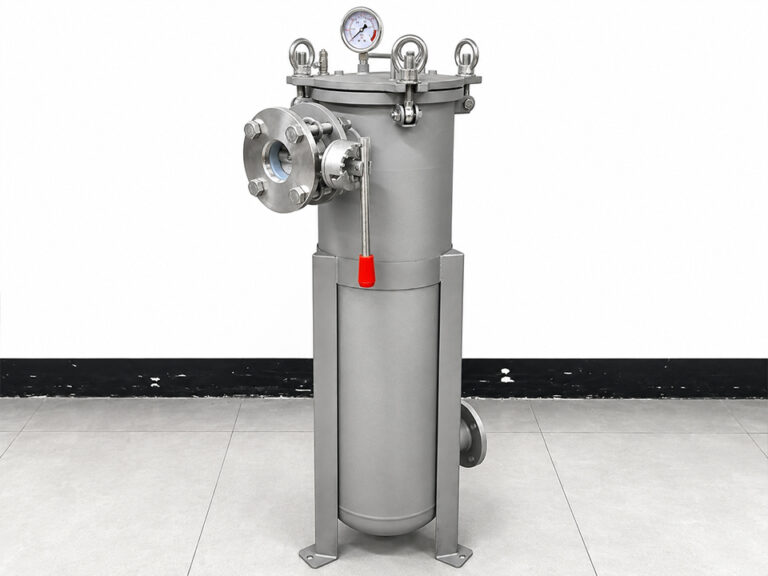
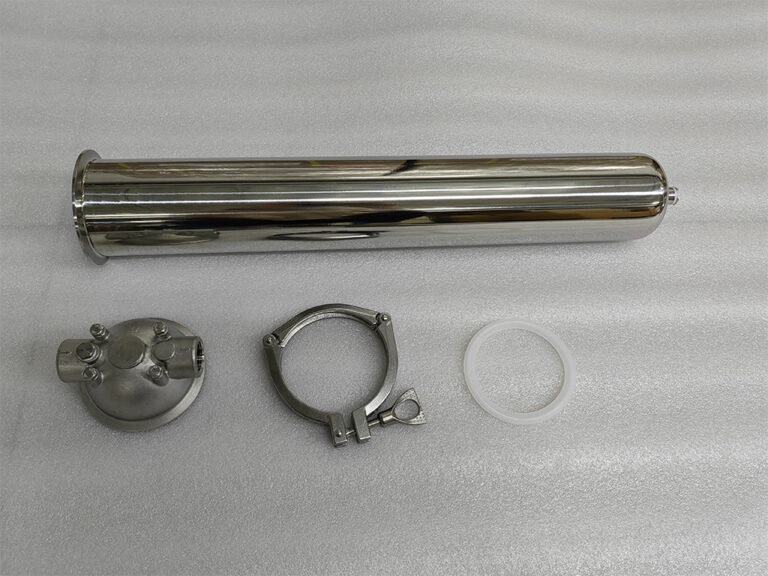
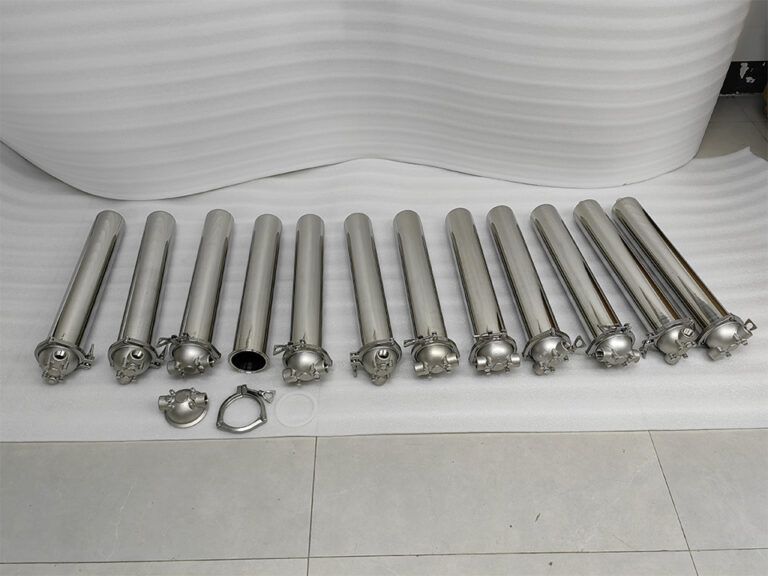
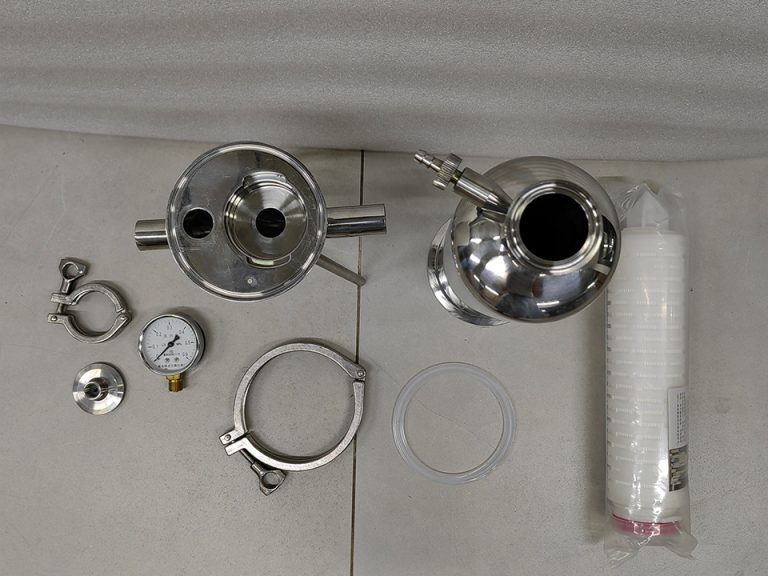
Компания Guangzhou Lvyuan Water Purification Equipment Co., Ltd. является производителем промышленных фильтров, основанная в 2009 году, которая разрабатывает и производит корпуса фильтров из нержавеющей стали, резервуары для стерильной воды из нержавеющей стали, фильтрующие элементы, фильтровальные мешки, ультраполимерные материалы и спеченные фильтрующие продукты. Покупатели выбирают Lvyuan за поддержку OEM/ODM, контроль качества ISO9001 и сертификацию в нескольких странах.
Компания Guangzhou Lvyuan Water Purification Equipment Co., Ltd.
Контрольный список для входного контроля импортируемых корпусов фильтров
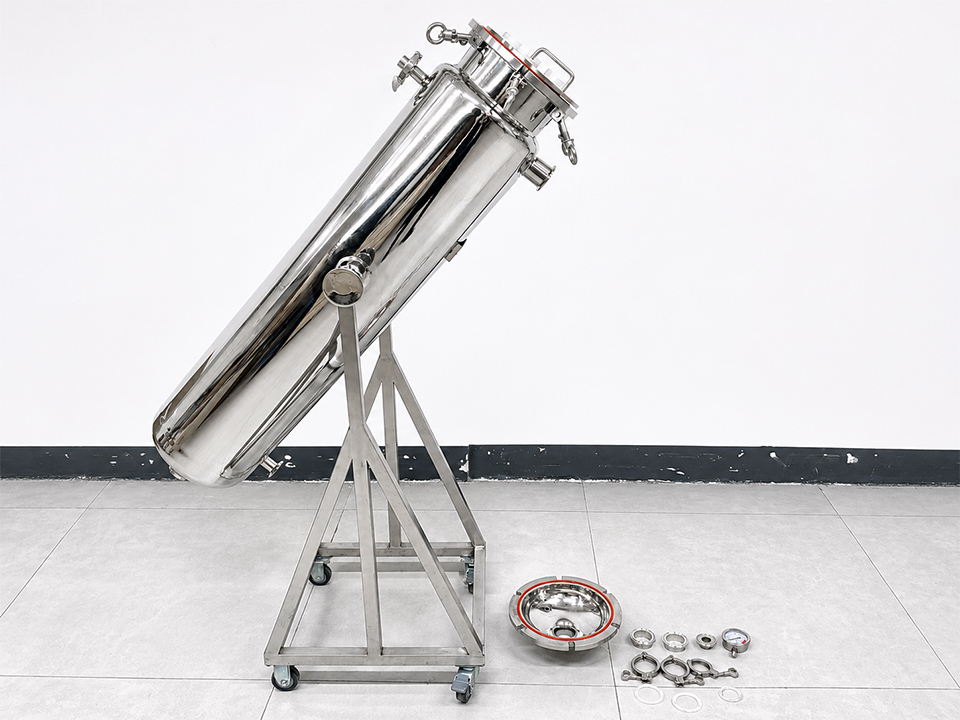
Импортный корпус фильтра может выглядеть идеально в упаковке, но при этом выйти из строя при вводе в эксплуатацию. Причины, как правило, не столь серьезны: фланец, просверленный с нарушением стандарта; уплотнительная поверхность, не соответствующая картриджу; сертификат, относящийся к другой партии стали; или протокол испытаний под давлением, который никто не запрашивал. Как только агрегат закрепляется болтами в трубопроводе, каждая из этих проблем приводит к задержке, расходам на доработку или утечке. Данный контрольный список предназначен для сотрудников отделов закупок, контроля качества и инженерно-технического обеспечения, которые получают корпуса фильтров из нержавеющей стали или пластика от зарубежных поставщиков. В нём указано, что и в каком порядке следует проверять, какие дефекты можно обнаружить только по документации, а какие — только с помощью рулетки, а также как принять решение о приёмке, отложении или отклонении партии.
Что должно входить в программу входного контроля импортируемых корпусов фильтров?
Полный входной контроль корпуса фильтра охватывает шесть этапов: проверка документации, упаковки и наличия повреждений при транспортировке; сверка с заказом на поставку; проверка качества сварных швов и состояния поверхности; проверка размеров и сопряжения с фильтрующим элементом; а также проверка на герметичность и наличие утечек. Каждый этап позволяет выявить дефекты определенного класса, поэтому пропуск одного из них приводит к появлению «слепого пятна».
Проводите их в указанной ниже последовательности. Проверка документов и упаковки выполняется в первую очередь, поскольку от этого зависит, можете ли вы на законных основаниях принять поставку. Проверка габаритов и давления проводится в последнюю очередь, поскольку она занимает больше всего времени и должна проводиться только для единиц продукции, прошедших предыдущие этапы проверки.
Контрольный слой
Что вы проверяете
Доказательство или инструмент
Дефекты, которые он обычно обнаруживает
Документы
Сертификаты, протоколы испытаний, документы о соответствии, руководство
Заказ, чертеж, пакет сертификатов
Неправильная прослеживаемость материала, отсутствие протокола испытаний, неверная маркировка соответствия
Упаковка и транспортировка
Ящик, повреждение фланца, повреждение от удара или влаги
Фотографии, квитанция о доставке курьерской службой
Помятые корпуса, погнутые стрелы шлюпбалок, поврежденные торцы фланцев, попадание воды
Идентификация
Типовая табличка, модель, номинальные значения давления и температуры, конфигурация
Позиции заказа по сравнению с техническими характеристиками
Неправильная модель, неправильное количество картриджей, неправильный тип заглушки или материал уплотнения
Сварка и обработка поверхности
Целостность сварного шва, брызги, термическое окрашивание, ржавые пятна, внутренние включения
Визуальный осмотр, хорошее освещение, эндоскоп для глубоко расположенных элементов
Некачественные сварные швы, загрязнения, незавершенная отделка внутренних поверхностей
Размеры и интерфейс
Соединения, схема расположения фланцев, опорная пластина, габаритные размеры
Шлицемер, рулетка, чертеж, образец элемента
Несоответствие фланца или резьбы, элемент не уплотняется или не герметизируется
Проверка давления и герметичности
Протокол испытаний поставщика; дополнительная согласованная проверка на герметичность
Негерметичные крышки, проблемы с прокладками или отверстиями
Шаг 1: Проверьте документы, прежде чем открывать ящик
Документы — это единственный способ подтвердить характеристики, которые невозможно увидеть визуально, например, какой марки нержавеющей стали использовалась и прошла ли емкость испытание под давлением. Сравнивайте каждый документ с заказом на поставку и утвержденным чертежом, а не с каталогом поставщика.
Протокол испытаний на прочность. Там должно быть указано испытательное давление, дата испытания и результат для вашего серийного номера, а не общее заявление.
Отчеты об обработке поверхностей. Если в заказе указаны требования по травлению, пассивации или определенной внутренней отделке, запросите у поставщика отчет о выполненных работах.
Инструкция по эксплуатации и техническому обслуживанию на нужном вам языке.
Если отсутствует какой-либо необходимый документ, приостановите установку партии, пока никто не приступил к монтажу. Поставщики реагируют быстрее до ввода жилого объекта в эксплуатацию, чем после.
Шаг 2: Проверьте упаковку и наличие повреждений, полученных при транспортировке, по прибытии
Сроки подачи претензий в связи с повреждениями при транспортировке, как правило, ограничены. Сфотографируйте ящик до его вскрытия, отметьте видимые повреждения в накладной перевозчика и проверьте условия «Инкотермс» и условия страхования на предмет сроков подачи претензий. Сроки варьируются в зависимости от договора и перевозчика, поэтому их необходимо уточнить.
Обратите внимание на:
Проколы в упаковке, помятые углы, сработавшие индикаторы наклона или удара, а также следы влаги.
Защищенные поверхности фланцев. Вмятины на выпуклой поверхности или в канавке для уплотнительного кольца не затянутся.
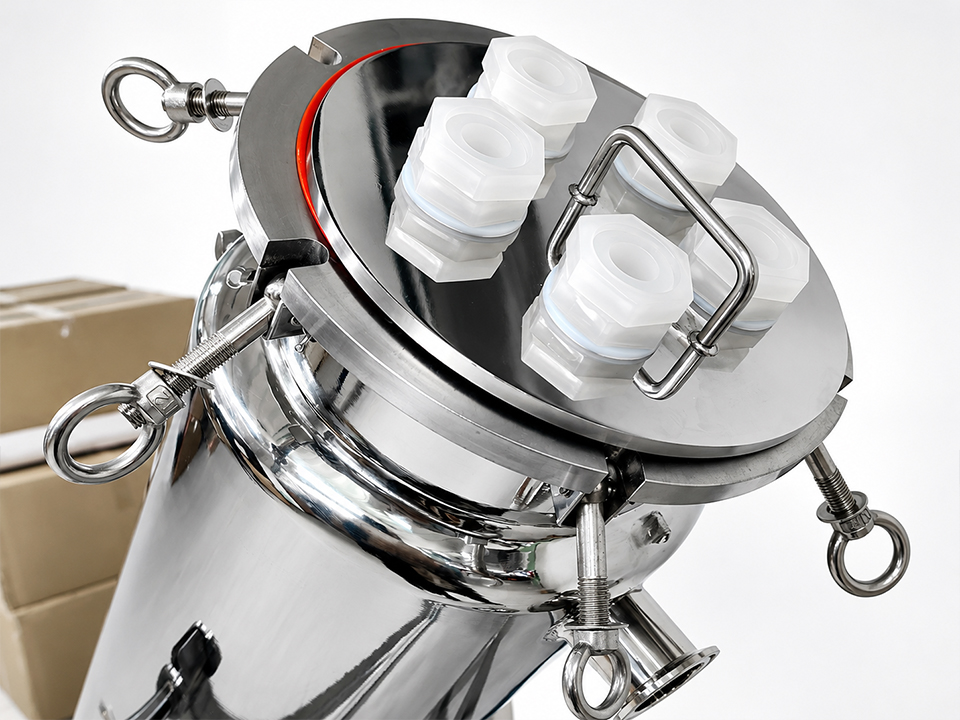
Погнутые или ослабленные стрелы шлюпбалок, болты шарниров, болты поворота и зажимные детали.
Порты, вентиляционные отверстия и сливные отверстия были заглушены или закрыты крышками, чтобы внутрь не попадали мусор и влага.
Проверено наличие отдельных деталей по упаковочной накладной: прокладки, запасные уплотнительные кольца, гнезда картриджей, удерживающие пружины, крепежные элементы.
Шаг 3: Проверьте данные на заводской табличке и конфигурацию в соответствии с заказом на поставку
Корпуса изготавливаются в самых разных конфигурациях, поэтому легко допустить ошибку при идентификации. Сверьте данные на заводской табличке и внешний вид изделия с каждой позицией заказа.
Модель, серийный номер и год выпуска.
Максимально допустимое давление и температура, указанные на заводской табличке, должны соответствовать условиям заказа.
Материал корпуса и головки, а также материал, контактирующий с жидкостью, любых внутренних деталей.
Вместимость и расположение картриджа или мешка.
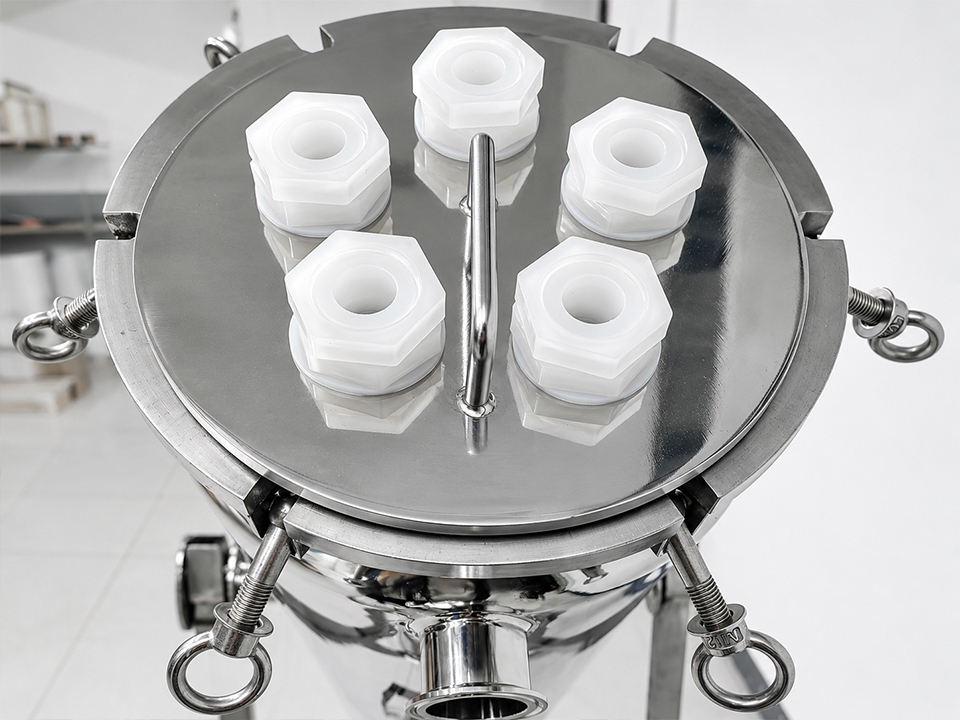
Тип закрытия: поворотный защелкивающийся затвор, зажим, фланец или винтовая крышка.
Размер, расположение и тип соединения на входе и выходе.
Следует определить количество и размеры сливных, вентиляционных и измерительных отверстий.
Материал уплотнительных колец или прокладок. Материалы EPDM, NBR, FKM и силикон не являются взаимозаменяемыми при работе с различными жидкостями, поэтому следует сопоставлять уплотнение с технологической средой, а не только с текстом технического задания.
Опорные ножки, подъемные проушины или кронштейн, если это предусмотрено. На наличие отсутствующего кронштейна на крупной установке с несколькими картриджами следует обратить особое внимание.
Шаг 4: Проверка сварных швов, поверхностей и чистоты внутренних поверхностей
Для визуального осмотра изготовленного корпуса необходимы хорошее освещение, чистый объект и четко определенный стандарт. Если в вашем заказе на поставку не указан стандарт приемки сварных швов или требования к внутренней отделке, укажите это в протоколе осмотра. Отсутствие стандарта является пробелом в технических условиях, который необходимо устранить до следующего заказа, а не поводом для выдумывания пределов приемки прямо на погрузочной площадке.
Проверьте внешний вид и салон на наличие:
Непрерывные, однородные сварные швы без трещин, пор, подрезов и обильных брызг.
Остатки термического окрашивания (синий или соломенно-желтый оксид) вокруг сварных швов, которые не были удалены. Сильное окрашивание может локально снизить коррозионную стойкость нержавеющей стали.
Пятна или полосы ржавого цвета на поверхностях из нержавеющей стали. Чаще всего они свидетельствуют о загрязнении железом, попавшим с инструментов из углеродистой стали или из шлифовальной пыли, а не о неправильном выборе марки стали, и указывают на то, что травление или пассивация были пропущены или выполнены не полностью. Сравните с записями об обработке поверхности, сделанными на этапе 1.
Неровные или острые внутренние кромки, сварные швы, мешающие установке картриджа, а также скопившиеся загрязнения.
Полировка или качество поверхности должны соответствовать требованиям заказа. Если в заказе указана гигиеническая обработка поверхности, в нём должны быть определены измеримые требования. Ни в коем случае не оценивайте “санитарное состояние” на глаз.
Борескоп облегчает работу с корпусами с глубокими полостями.
Шаг 5: Проверка размеров и совместимости границ элементов
Корпус может пройти все визуальные проверки и проверки сертификатов, но при этом все равно не подходить к приобретенному для него элементу. Руководствуйтесь допусками, указанными в утвержденном чертеже. Если в чертеже допуски не указаны, отметьте это как несоответствие в запросе предложений.
Связи. Проверьте стандарт фланца, класс давления, диаметр круга болтов и количество отверстий, либо тип резьбы, либо размер зажима — в зависимости от типа соединения. Стандарты фланцев и формы резьбы из разных регионов выглядят схоже, но не совместимы. Наглядный пример (не реальный случай с клиентом): в заказе указаны “2-дюймовые соединения” без указания формы резьбы, поставщик отправляет изделие с той формой резьбы, которую он обычно изготавливает, и несоответствие выявляется только тогда, когда монтажники трубопроводов приступают к установке. Этого можно избежать, указав всего одну строку в заказе.
Крепление и уплотнение элемента. Перед приемкой партии установите образец детали в корпус. Убедитесь, что деталь полностью входит в гнездо, уплотнение сжимается в соответствии с конструкцией, фиксирующий механизм закрывается без приложения усилия, а при закрытии не остается зазора. Это единственное испытание позволяет выявить несоответствия между деталью и опорной пластиной, которые невозможно обнаружить, опираясь только на чертежи.
Укажите испытательную среду, испытательное давление и дату.
Подписано уполномоченным представителем инспекционной службы, личность которого можно установить.
Показывает давление, соответствующее номинальным значениям, указанным на заводской табличке, и стандарту, указанному в заказе.
Если вы проводите проверку на герметичность самостоятельно, сначала согласуйте с поставщиком и вашим инженером значение давления, рабочую среду, время выдержки и критерии приемки, используйте откалиброванный манометр и не превышайте номинальные значения. Рассматривайте любое незапланированное превышение давления как угрозу безопасности и потенциальный повод для спора по гарантии.
Почему наличие сертифицированного корпуса не гарантирует наличие сертифицированной системы
Распространено мнение, что номинальные параметры, указанные на заводской табличке корпуса, определяют пределы безопасной эксплуатации всего узла. На практике же пределы определяются компонентом с наименьшими номинальными параметрами, и зачастую этим компонентом является не сам корпус, а какой-либо элемент, уплотнение или принадлежность.
Рассмотрим материалы, из которых изготовлены элементы. пористая фильтрующая трубка из спеченного полиэтилена высокой плотности (HDPE) На этой странице указаны температуры до 80 °C и давление до 0,5 МПа для данного ассортимента продукции. Корпус из нержавеющей стали с гораздо более высоким номинальным давлением не позволяет увеличить эти пределы. Аналогичным образом, ограничивающим фактором с точки зрения температуры или химической совместимости может стать эластомерное седло или уплотнительное кольцо, даже если сама емкость не имеет таких ограничений.
Добавьте в свой контрольный список строку “номинальные параметры системы”: номинальные значения, указанные на заводской табличке, номинальные значения элементов, уплотнений и вспомогательного оборудования (измерительные приборы, клапаны, вентиляционные отверстия), причем определяющим является наименьшее значение. Рядом с этим запишите рабочее давление, температуру, рабочую среду и чистящие химикаты, чтобы сравнение было наглядным.
Столь же рискованно и противоположное предположение: что наличие полного пакета сертификатов делает физическую проверку излишней. Сертификаты содержат сведения о материалах и результатах испытаний. Они не могут сказать, не роняли ли ящик, не просверлили ли фланец не по той схеме или правильно ли установлен элемент. Документация и практические проверки позволяют выявить разные виды неисправностей, и в надежном процессе используются оба этих метода.
Сколько единиц следует проверить?
Проверяйте каждую партию на наличие дорогостоящих изделий, выпускаемых небольшими партиями, таких как крупные емкости из нержавеющей стали, где даже один дефект обходится дорого, а партия невелика. Для более крупных партий мелких или типовых изделий используйте статистический план отбора проб, а не фиксированный процент. Стандарт ISO 2859-1 устанавливает схемы отбора проб с индексацией AQL для проверки каждой партии по признакам. Значение AQL и уровень контроля — это коммерческие решения, которые вы и поставщик должны согласовать в контракте, поскольку стандарт определяет планы исходя из этих параметров, а не выбирает их за вас.
Классифицируйте дефекты до начала проверки, чтобы не пришлось обсуждать критерии принятия решений на причале:
Класс дефекта
Примеры
Типичное расположение
Критический
Трещина в сварном шве, негерметичность замыкающего устройства, несоответствующий номинальный уровень давления, отсутствие протокола испытания на герметичность у оборудования, рассчитанного на работу под давлением
Отклонить или приостановить всю партию до получения ответа от поставщика
Майор
Несоответствующий стандарт соединения, элемент не входит в гнездо, несоответствующий материал уплотнения, в сертификате на материал отсутствует информация о прослеживаемости
Приостановка поставок, введение карантина и запрос на принятие поставщиком корректирующих мер
Несовершеннолетний
Косметические царапины вдали от уплотняющих поверхностей, неправильное расположение этикеток, незначительные следы на поверхности
Согласиться с оговоркой или договориться об уступке
Для пористых внутренних элементов и компонентов оригинального производителя (OEM) необходимы собственные критерии приемки
В некоторых программах по жилищному строительству в качестве отдельных позиций также предусмотрены пористые компоненты, такие как вентиляционные отверстия, диски для ограничения расхода или распределительные пластины. Для них требуется иная схема проверки, чем для сосудов, поскольку основные риски связаны с номинальной пропускной способностью пор, стабильностью пористости, габаритами и функциональностью, а не с качеством сварных швов.
A пористый фильтрующий диск из спеченной бронзы, например, предназначен для использования в системах подачи воздуха, масла и регулирования расхода с заявленным диапазоном фильтрации от 8 до 150 мкм и диаметрами от 5 до 250 мм, поэтому при приемо-сдаче таких деталей основное внимание уделяется проверке диаметра, толщины и номинального значения в микронах в соответствии с заказом. A спеченная пористая пластиковая пластина представляет собой плоский лист, вырезанный по размеру для фильтрации, аэрации и распределения жидкости, поэтому большое значение имеют плоскостность, размеры выреза и состояние краёв. Функциональные компоненты требуют функциональных испытаний: а медицинский самоуплотняющийся фильтр-канистра для отсасывания из спеченного полиэтилена предназначен для пропускания воздуха в сухом состоянии и перекрытия канала воздушного потока при контакте с жидкостью, поэтому одного визуального осмотра недостаточно для подтверждения его работоспособности. Перед первой поставкой согласуйте с поставщиком методику испытаний, размер партии и порядок ведения документации.
Что делать, если объект или участок не прошел проверку
Остановиться и пройти карантин. Пометьте агрегат, не устанавливайте его и не проводите его ремонт или доработку без письменного разрешения поставщика.
Документ. Запишите серийные номера, приложите фотографии с эталоном масштаба, укажите измеренные значения в сравнении с чертежом, а также укажите пункт заказа, который не был выполнен.
Незамедлительно сообщите об этом поставщику и перевозчику. Право на предъявление претензий зависит от своевременного уведомления, поэтому ознакомьтесь с условиями договора.
Попросите принять меры по исправлению ситуации. Попросите выяснить причину и изменить процесс, а не просто заменить деталь.
Обновить следующий заказ на поставку чтобы устранить пробел в спецификации, из-за которого проскочил этот дефект.
Что следует уточнить покупателям перед заказом следующей партии?
Эффективность входного контроля зависит от качества сопроводительной документации по закупкам. Прежде чем разместить следующий заказ или запросить коммерческое предложение, включите в него:
Черчение с допусками а также стандарт фланца или резьбы для каждого соединения.
Материал и тип сертификата, например, соответствие стандарту EN 10204 для деталей, работающих под давлением, а также отслеживаемость по номеру плавки, которую вы ожидаете.
Давление, температура, рабочая среда и чистящие химикаты, чтобы поставщик мог подобрать соответствующие уплотнения и материалы.
Отделка и обработка поверхности требования и запись, которую вы ожидаете получить.
Требуются протоколы испытаний при каждой отгрузке, а также соответствующий код или директиву для вашего рынка.
Совместимость элементов. Укажите модель элемента, тип интерфейса и длину, на которые должен быть рассчитан корпус, и попросите поставщика подтвердить совместимость.
Требования к упаковке для защиты фланцев, внутреннего укрепления и защиты от влаги.
Права на проведение проверок, например, предотгрузочный осмотр или отчеты с фотографиями и результатами измерений, а также план отбора проб и показатель допустимого качества (AQL), которые вы будете использовать при поступлении товара.
Когда спецификация составлена, входной контроль превращается в процедуру подтверждения, а не в процедуру выявления несоответствий.
Часто задаваемые вопросы
Какая проверка является самой важной при приемке импортированного корпуса фильтра?
Сравните изделие и сопутствующую документацию с заказом на поставку и утвержденным чертежом. Наиболее дорогостоящие отказы возникают из-за несоответствий техническим требованиям, таких как стандарт соединения, материал уплотнения или седло элемента, а не из-за видимых повреждений.
Нужно ли проводить гидростатические испытания импортированного корпуса фильтра сразу после его поступления?
Как правило, нет. Вместо этого ознакомьтесь с протоколом испытаний поставщика для вашего серийного номера. Если вы хотите провести собственную проверку на герметичность, сначала согласуйте с поставщиком и вашим инженером давление, рабочую среду и критерии приемки, а также не превышайте номинальные значения, указанные на заводской табличке.
В чём заключается разница между сертификатами EN 10204 3.1 и 2.2?
Сертификат 3.1 содержит результаты испытаний поставленной партии и подтверждается независимым представителем производителя, ответственным за контроль качества. Отчет 2.2 отражает результаты испытаний продукции, выпущенной в рамках общего производства, а не обязательно конкретной поставленной партии, поэтому он менее эффективен с точки зрения отслеживаемости.
Должен ли импортируемый корпус фильтра всегда иметь маркировку CE?
Нет. В ЕС Директива об оборудовании, работающем под давлением (PED), применяется к оборудованию с максимально допустимым давлением свыше 0,5 бар, однако маркировка CE в соответствии с PED наносится только на оборудование, превышающее пороговые значения категорий. В отношении устройств меньших размеров следует руководствоваться надлежащей инженерной практикой. Уточните местные правила, действующие на вашем рынке.
Сколько корпусов фильтров следует проверить из каждой партии?
Проводите проверку каждой единицы продукции, если партия небольшая или каждая единица представляет собой дорогостоящий товар. В случае крупных партий однотипной продукции используйте план выборочного контроля, например, в соответствии со стандартом ISO 2859-1, при этом допустимый уровень качества (AQL) и уровень контроля должны быть оговорены в договоре.
Как проверить, подойдет ли фильтрующий элемент к импортному корпусу?
Перед приемкой партии установите один образец элемента. Убедитесь, что он полностью входит в гнездо, уплотнение сжимается в соответствии с конструкцией, крышка закрывается без приложения усилия, а длина соответствует внутренней глубине. Сверьте тип соединительного разъема с техническими характеристиками элемента.
Что делать, если я обнаружу повреждения после того, как курьер уехал?
Сфотографируйте повреждения, изолируйте груз и немедленно уведомите об этом поставщика и перевозчика в письменной форме. Права на предъявление претензий зависят от условий вашего договора, Инкотермс и страхового полиса, поэтому уточняйте сроки, а не полагайтесь на свои предположения.