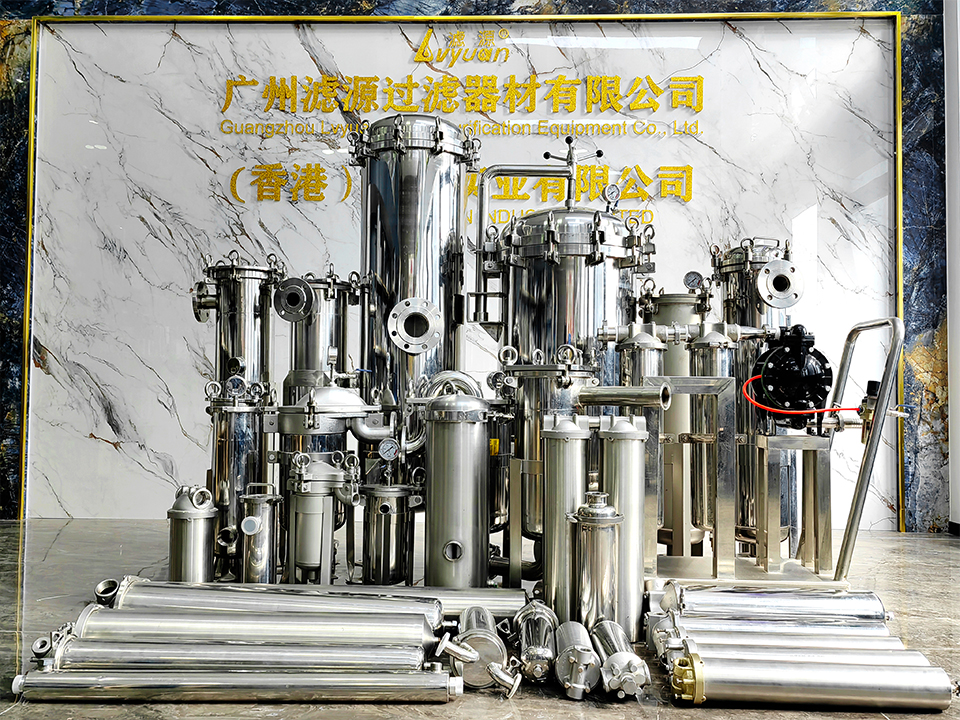
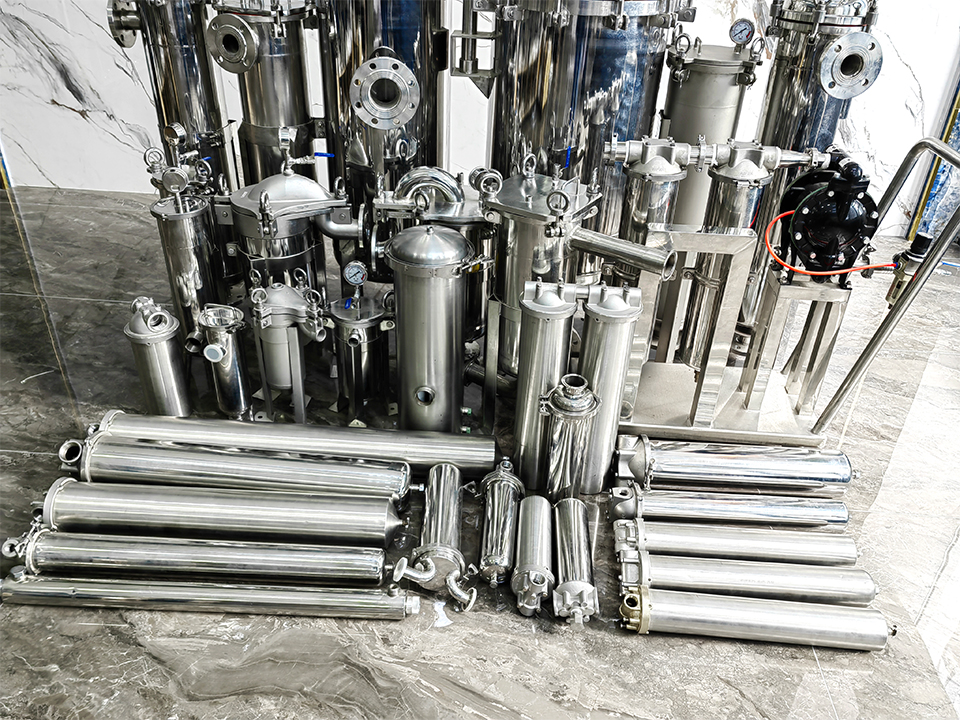
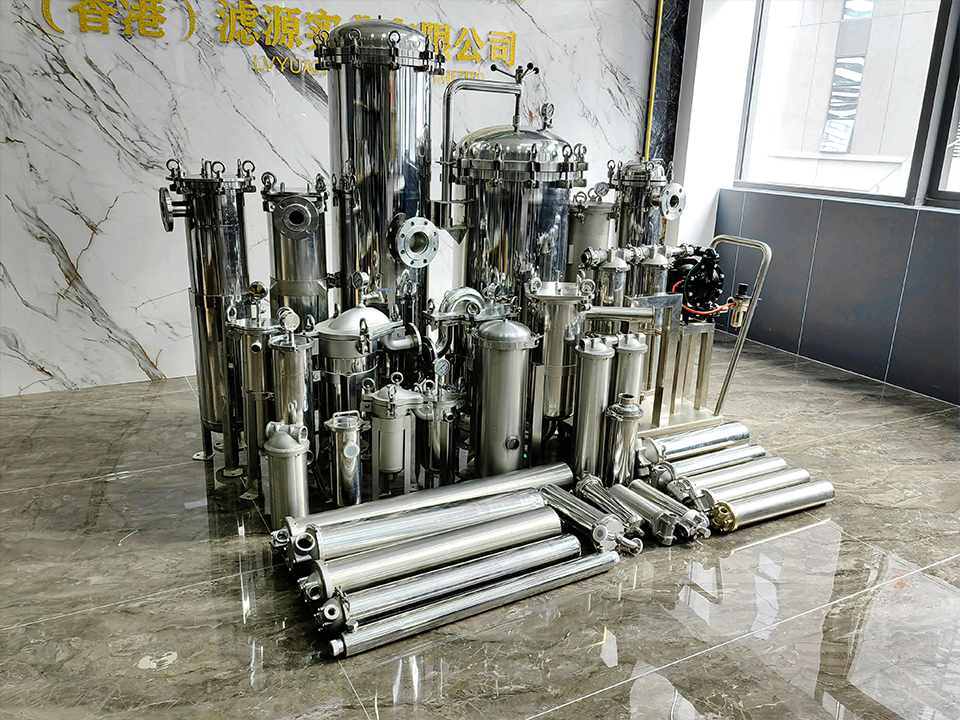
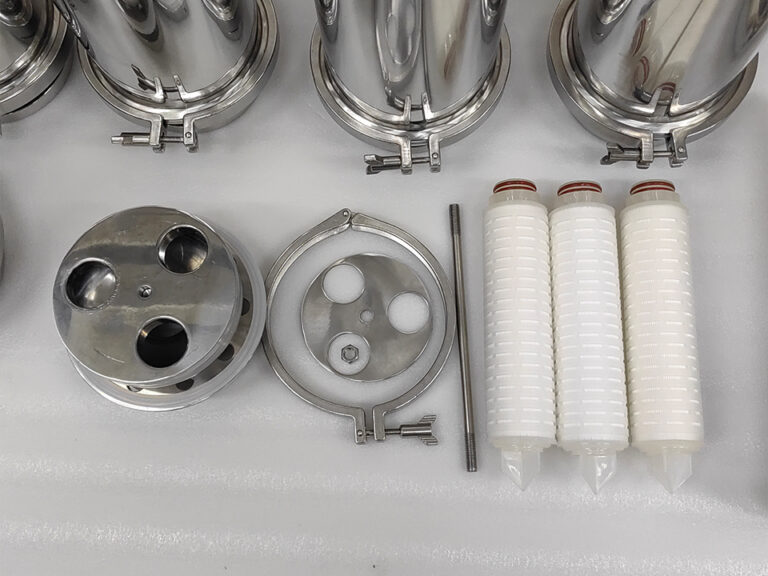
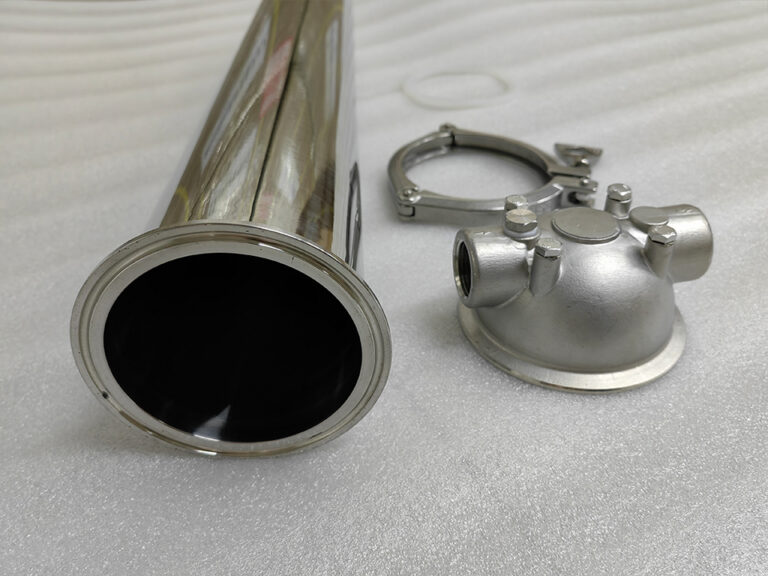
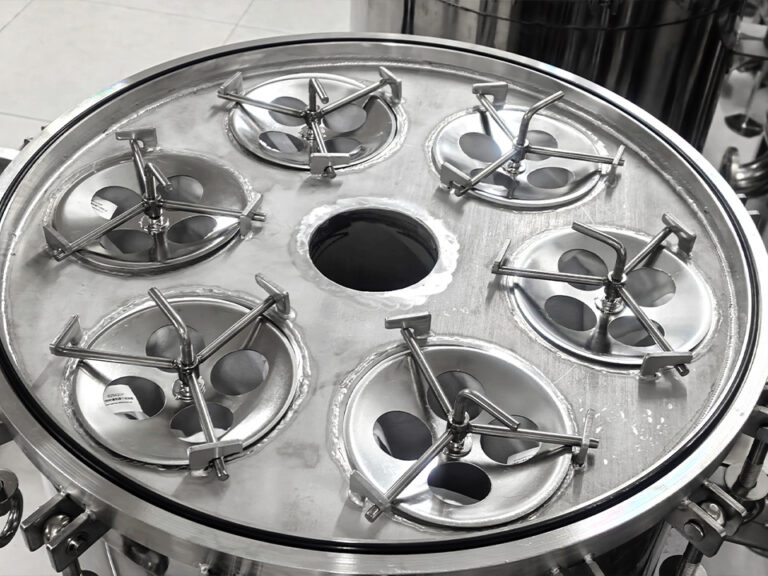
Компания Guangzhou Lvyuan Water Purification Equipment Co., Ltd. является производителем промышленных фильтров, основанная в 2009 году, которая разрабатывает и производит корпуса фильтров из нержавеющей стали, резервуары для стерильной воды из нержавеющей стали, фильтрующие элементы, фильтровальные мешки, ультраполимерные материалы и спеченные фильтрующие продукты. Покупатели выбирают Lvyuan за поддержку OEM/ODM, контроль качества ISO9001 и сертификацию в нескольких странах.
Компания Guangzhou Lvyuan Water Purification Equipment Co., Ltd.
Можно ли отремонтировать с помощью сварки треснувшие корпуса фильтров из нержавеющей стали?
Иногда — да. Треснувший корпус фильтра из нержавеющей стали часто можно отремонтировать с помощью сварки, если трещина носит локальный характер, основной металл представляет собой свариваемый аустенитный сорт, такой как 304L или 316L, а первопричина была выявлена и устранена. Ремонт также должен выполняться в соответствии с утвержденной процедурой сварки и впоследствии пройти осмотр и испытания. Ремонт — не лучший выбор, если трещина возникла в результате хлоридной коррозии под напряжением, если в результате усталости образовалось множество трещин или если сварной шов, удерживающий давление, невозможно должным образом осмотреть и испытать. Это также не лучший выбор, если стоимость ремонта приближается к цене нового устройства. Для служб технического обслуживания и отделов закупок настоящий вопрос заключается не в том, сможет ли сварщик устранить трещину. Вопрос в том, будет ли корпус безопасным, герметичным, гигиеничным там, где это требуется, и сможет ли он по-прежнему герметично удерживать картриджи после ремонта.
В каких случаях целесообразно проводить ремонт сваркой, а в каких — безопаснее заменить деталь?
Ремонт сваркой целесообразен при соблюдении следующих четырёх условий:
Механизм отказа выяснен.
Поврежденный участок можно полностью удалить и заново сварить.
Ремонт можно осмотреть и провести испытание под давлением.
Орган, ответственный за судно, дает согласие на ремонт.
Типичным примером является небольшая трещина в ножке сварного шва или угловом шве, возникшая в результате единичного события, такого как чрезмерное затягивание заглушки или единичный удар гидравлического молота.
Замена, как правило, является более безопасным решением в тех случаях, когда трещина свидетельствует о повсеместном износе всего корпуса, а не только об износе одного участка. Примерами могут служить коррозионное растрескивание под напряжением, сеть мелких трещин или повторное появление трещин после ранее выполненного ремонта. Еще одним признаком является истончение стенки корпуса в результате точечной или щелевой коррозии, когда остается слишком мало здорового металла для сварки.
Оба результата зависят от причины, поэтому следующий раздел следует изучить до принятия какого-либо решения о сварке.
Почему корпуса фильтров из нержавеющей стали растрескиваются?
Трещины возникают по разным причинам и по-разному поддаются устранению. Сначала необходимо определить причину.
Усталость материалов в результате циклических перепадов давления и гидравлических ударов
Запуск насосов, удары клапанов, пульсирующая работа дозирующих насосов и циклическое включение/выключение создают постоянную нагрузку на корпус. Усталостные трещины, как правило, возникают в местах концентрации напряжений: на сварных швах между соплом и корпусом, в местах крепления опор, у подножий сварных швов, а также в зонах перехода у фланцев или крышек. Ремонт сварного шва, в результате которого получается более острый профиль, чем у исходного шва, может привести к повторному разрушению по той же причине.
К этому добавляется забивание фильтра. По мере накопления твердых частиц в картриджах дифференциальное давление повышается. Если в системе отсутствует перепускной клапан или байпас, давление на входе может подняться до значения, при котором насос отключается. В данном случае технические характеристики картриджей играют важную роль в диагностике. На странице производителя, посвященной его промышленный гофрированный фильтрующий картридж для технологической фильтрации указывает диапазон давления до 4–5,5 бар для данной серии картриджей. Эти цифры относятся к элементу, а не к корпусу. Тем не менее, если интервалы замены определяются перепадом давления, близким к предельному значению для элемента, то, вероятно, корпус подвергается таким же скачкам давления.
Коррозионное растрескивание под напряжением, вызванное хлоридами
Аустенитные нержавеющие стали, такие как 304 и 316, могут растрескиваться при одновременном воздействии растягивающего напряжения, хлоридов и, как правило, повышенной температуры. Эти трещины часто имеют разветвленную форму и могут выглядеть скорее как мелкая сеть, чем как одна четкая линия. Остаточные напряжения, возникающие в результате формовки и сварки, обеспечивают значительную часть растягивающей нагрузки. Ремонтная сварка добавляет ещё больше остаточных напряжений к металлу, который и без того уже повреждён. По этой причине при коррозионном растрескивании под напряжением (SCC) обычно рекомендуется замена детали или смена материала на более стойкий сплав, а не повторная сварка детали из того же сорта стали. Диагноз должен подтвердить инженер-материаловед.
Дефекты изготовления и сварки
Отсутствие сварного соединения, термическое растрескивание, кратерные трещины и подрезы могут стать причинами появления эксплуатационных трещин. Если корпус выходит из строя на раннем этапе срока службы, вероятной причиной может быть дефект изготовления. Это вопрос, касающийся как гарантии и качества продукции поставщика, так и ремонта, поэтому необходимо задокументировать неисправность, прежде чем приступать к шлифовке.
Механическая перегрузка и замерзание
Вода, замерзающая внутри неподвижного корпуса, может привести к деформации или растрескиванию тонких оболочек. Чрезмерное затягивание болтов с ушком или хомутов, деформация труб из-за несоосности входных и выходных соединений, а также вибрация неподдерживаемых трубопроводов также приводят к растрескиванию сварных швов. В таких случаях ремонт, как правило, возможен при условии устранения нагрузки.
Что включает в себя правильный ремонт сварного шва?
Надежный ремонт включает в себя больше этапов, чем просто “шлифовка и сварка”. Попросите любого поставщика ремонтных услуг подробно объяснить вам следующее.
Изолировать, задокументировать и обеззаразить. Снимите давление, слейте жидкость и очистите корпус. Сфотографируйте трещину, зафиксируйте данные на заводской табличке и отметьте условия эксплуатации. Загрязнения, такие как масла, растворители или остатки технологических процессов, приводят к появлению пористости и трещин в сварном шве.
Уточните, из какого неблагородного металла он изготовлен. Для проверки марки материала используйте метод положительной идентификации материала (PMI). Корпуса, продаваемые как “нержавеющие”, могут быть изготовлены из сталей марок 304, 316, 316L или с более низким содержанием никеля, и выбор присадочного материала зависит от фактической марки.
Нанесите на карту всю линию разлома. Контрастный контроль является стандартным методом проверки поверхности аустенитной нержавеющей стали, поскольку этот материал немагнитен. Следует использовать проникающие вещества с контролируемым содержанием хлоридов и серы и удалять все остатки.
Полностью устраните трещину. Проведите шлифование или механическую обработку до тех пор, пока при контроле с помощью проникающего вещества не будет обнаружено никаких дефектов, после чего подготовьте канавку, до которой сможет добраться сварщик и которую он сможет заполнить. Сверление ограничительных отверстий на вершинах трещин является временной мерой, а не ремонтом.
Сварку следует выполнять в соответствии с утвержденной технологией. Сварка вольфрамовой электродом в защитной атмосфере газа (GTAW/TIG) широко применяется для тонкостенных корпусов из нержавеющей стали. Обычно используется низкоуглеродистый присадочный материал, например, 308L для стали 304 или 316L для стали 316, однако это должен уточнять инженер-сварщик. Низкий приток тепла ограничивает деформацию и не допускает нагрева металла до температурного диапазона, в котором на границах зерен образуются карбиды хрома (сенсибилизация). При изготовлении санитарных или критически важных для технологического процесса корпусов следует проводить обратную продувку внутренней поверхности инертным газом, чтобы не допустить окисления корневой стороны.
Проведите осмотр и испытания. Проведите повторный контроль методом проникающих веществ на готовом сварном шве. Для стыковых сварных швов может потребоваться рентгенография или другие объемные методы контроля, в зависимости от применимых норм. Затем проведите испытание под давлением. При проведении гидравлического испытания используйте воду с низким содержанием хлоридов и после этого просушите сосуд, поскольку остатки хлоридсодержащей воды способствуют образованию точечной коррозии и коррозионно-растяжимого разрушения (SCC).
Восстановите поверхность. Термический нагар снижает коррозионную стойкость. Удалите его путем травления, электрополировки или механико-химической очистки, а затем проведите пассивацию. При использовании в санитарных целях также восстановите внутреннюю поверхность и проверьте отсутствие щелей в месте ремонта.
Записывайте всё. В досье оборудования должны быть указаны: технология выполнения работ, квалификация сварщика, партия присадочного материала, результаты проверки и испытательное давление.
В данном случае полное снятие напряжений во всем корпусе не является целесообразным упрощением. Термообработка аустенитной нержавеющей стали сопряжена с риском сенсибилизации, а отжиг в растворе всего корпуса в полевых условиях практически невозможен.
Кто имеет право ремонтировать корпус, удерживающий давление?
Многие корпуса фильтров являются сосудами под давлением в юридическом смысле, но не все из них имеют маркировку в соответствии с нормами. Наличие такой маркировки у вашего корпуса зависит от расчетного давления, объема, стандарта конструкции и юрисдикции. Проверьте паспортную табличку и техническую документацию производителя.
В случае сосудов с маркировкой по кодексу ремонт деталей, удерживающих давление, как правило, регулируется правилами эксплуатации. В Северной Америке это, как правило, означает «Кодекс инспекций Национального совета» (NBIC), часть 3, которая охватывает ремонт и модификации, а также раздел IX стандарта ASME, касающийся процедур сварки и квалификации сварщиков. Стандарт ASME PCC-2 определяет методы ремонта оборудования, работающего под давлением, и трубопроводов. Во многих юрисдикциях это подразумевает привлечение уполномоченной ремонтной организации и уполномоченного инспектора. В Европе могут применяться национальные правила эксплуатации и первоначальная оценка соответствия в соответствии с Директивой об оборудовании, работающем под давлением. Перед началом работ необходимо уточнить местные требования и согласовать правила с подрядчиком, осуществляющим ремонт, страховщиком и уполномоченным инспектором, если это применимо.
В случае корпусов, не подпадающих под действие норм, предназначенных для использования в бытовых или промышленных целях при низком давлении, нормативные требования могут быть менее строгими, но это не означает, что вам можно пренебрегать собственной оценкой рисков. Некачественный сварной шов на емкости, в которой находится горячая или опасная жидкость, по-прежнему представляет опасность. Укажите те же квалифицированные процедуры, методы контроля и испытаний.
Ремонт или замена? Таблица принятия решений
Приведенная ниже таблица представляет собой руководство по качественному отбору и не заменяет инженерную оценку. Она не содержит данных измерений.
Сценарий взлома
Вероятная причина
Возможность ремонта
Основные условия или риски
Типичное решение
Небольшая трещина на одном конце сварного шва, металл вокруг него чистый
Механическая перегрузка, разовое превышение давления
Часто жизнеспособный
Исправить нагрузку; полностью устранить трещину; провести повторные испытания
Ремонт с осмотром и испытанием под давлением
Трещина на сопле или в сварном шве опоры после многократных циклов работы
Усталость в зоне концентрации напряжений
Условный
Ремонт может снова оказаться неудачным, если не устранить проблемы с геометрией, опорами или пульсациями давления
Ремонт допускается только при устранении конструктивного недостатка; в противном случае необходимо произвести замену
Разветвлённые или мелкосеточные трещины, часто возникающие вблизи сварных швов
Хлорид SCC
Плохо
Остаточные напряжения и воздействие хлоридов сохраняются; вероятно, поврежден прилегающий металл
Заменить; рассмотреть возможность использования более прочного сплава
Просачивание через стенку в месте углубления или щели
Локальная коррозия
От неудовлетворительного до удовлетворительного
Точная толщина оставшейся части стены неизвестна; поблизости, вероятно, находятся ещё несколько ям
Измерить толщину; как правило, заменить
Трещина вблизи уплотнительного фланца, седла крышки или седла картриджа
Перегрузка или производственный брак
Условный
Деформация может привести к повреждению уплотнительных поверхностей; необходимо проверить плоскостность
Проводить ремонт только в том случае, если можно проверить герметичность соприкасающихся поверхностей
Трещина, появившаяся в новом доме в первые годы эксплуатации
Дефект изготовления
Это не ремонт в рамках технического обслуживания
В первую очередь — проверка гарантии и анализ первопричин
Оформите документ, а затем верните товар или замените его в соответствии с условиями поставщика
Повторное растрескивание в месте ранее выполненного ремонта
Причина так и не была устранена
Плохо
Уже высказываются сомнения относительно остаточного напряжения и качества сварного шва
Заменить
Действительно ли самый дешёвый ремонт — это самый экономичный вариант?
Не обязательно. Низкая стоимость ремонта, как правило, включает в себя только сварку, а не общую стоимость всего проекта. В общую стоимость входят:
Проверка и испытания.
Восстановление поверхности.
Документация.
Время простоя.
Убыток от потери продукции в случае неудачного ремонта в процессе эксплуатации.
Расходы на повторный ремонт.
Рассмотрим наглядный пример, а не реальный случай с клиентом. На заводе отремонтировали трещину в сварном шве технологического корпуса из нержавеющей стали и вернули его в эксплуатацию. Трещина возникла из-за пульсаций насоса, и никто не обеспечил гашение этих пульсаций. Сварной шов прошел контроль с помощью проникающих реagenтов, но в течение следующего производственного сезона корпус снова треснул рядом с новым швом. Сварной шов был исправен. Ремонт устранил симптом, а не причину.
Обратное также верно. Замена корпуса не всегда является более безопасным или экономичным решением, если неисправность возникла в результате единичной перегрузки, а квалифицированный ремонт выполняется быстро и сопровождается подробной документацией. Разумным правилом является ремонт в тех случаях, когда причина неисправности известна и устранима, а замена — в тех случаях, когда причина носит системный характер или когда стоимость ремонта приближается к стоимости замены.
Как сварные ремонты влияют на посадку и герметичность картриджа?
Усадка при сварке и деформация могут привести к смещению уплотняющих поверхностей. Вблизи замыкающего фланца, седла крышки или седла картриджа даже небольшое изменение может привести к образованию обходного канала. В результате нефильтрованная жидкость обтекает элемент. После любого ремонта вблизи этих участков необходимо проверить плоскостность фланца, состояние канавки для уплотнительного кольца или седла прокладки, а также нижнее седло, в котором установлен картридж.
Следующим этапом проверки являются торцевые соединения картриджей. В картриджах обычно используются адаптеры типа DOE (с двумя открытыми концами), 222 или 226 — как плоские, так и с ребрами охлаждения; они выпускаются различной длины. Производитель сменный гофрированный фильтрующий картридж На этой странице, например, перечислены различные варианты торцевых соединений и уплотнений. Если в ходе ремонта изменяется положение или выравнивание седла, тип соединения, который ранее обеспечивал герметичность, может перестать обеспечивать уплотнение.
Материал уплотнений — это отдельный пункт. Для гофрированных картриджей обычно используются уплотнения из силикона, EPDM, FKM и NBR, и правильный выбор зависит от рабочей среды и температуры. Если предусмотрена возможность выбора уплотнений, то картридж с гофрированной волокнистой мембраной На этой странице представлен ряд вариантов уплотнений и торцевых соединений, которые позволяют сравнить доступные варианты. Перед началом серийного использования всегда проверяйте совместимость с конкретным элементом.
Какие условия эксплуатации следует повторно проверить перед повторным запуском?
Отремонтированный корпус возвращается в ту же систему, в которой он получил трещину. Необходимо заново подтвердить рабочие параметры, а не исходить из того, что они остались неизменными.
Температура. На страницах с описанием продукции этого производителя указаны различные ограничения в зависимости от типа картриджа. На 10-дюймовый гофрированный картридж для улавливания осадка указаны значения до 65–80 °C и перепада давления 4–5,5 бар, тогда как фильтрующий картридж из полиэстера с гофрированной структурой указана до 60 °C. Определяющим фактором для всей системы является наименьшее из значений, установленных для корпуса, уплотнений и картриджа. Эксплуатация в условиях высокой температуры и хлоридсодержащей среды также сопряжена с наибольшим риском коррозионного растрескивания под напряжением (SCC), поэтому температура имеет значение и для корпуса.
Химия жидкостей. Содержание хлоридов, чистящие средства и дезинфицирующие препараты оказывают влияние как на сплав корпуса, так и на фильтрующий материал картриджа. Совместимость зависит от рабочей жидкости, температуры и конструкции, как отмечается на официальных страницах производителя. Проверьте каждый из этих факторов с учетом используемой вами рабочей жидкости.
Поведение под давлением. Проверьте высоту отключения насоса, настройку клапана сброса давления и наличие системы контроля перепада давления. Гидравлический удар и работа насоса в холостом режиме являются распространенными причинами повторяющихся трещин. Если в рамках повторного запуска вы пересматриваете технические характеристики элементов, то промышленный гофрированный картридж для фильтрации воды В таблицах диапазонов указано давление в пределах 4–5,5 бар и различные рабочие среды, что позволяет легко сопоставить данные с вашей фактической рабочей точкой.
Формат картриджа. Если в старом корпусе использовались торцевые заглушки с открытым центром и стандартные длины, то такой формат, как Картридж для фильтрации воды из полиэтилена с гофрированной поверхностью с торцевыми заглушками с открытым центром и различными вариантами длины могут подойти для замены или поставки в качестве оригинального оборудования. Применяются те же требования к совместимости.
Что необходимо зафиксировать и о чём следует спросить перед тем, как дать согласие на ремонт?
Прежде чем дать разрешение на ремонт с помощью сварки, соберите приведенную ниже информацию. Она позволит инженеру или ремонтной мастерской оценить объем работ, а также упростит составление сметы на замену в случае отказа от ремонта.
Характеристики жилья: производитель, модель, серийный номер, данные на заводской табличке и любой отчет с данными производителя.
Материал и толщина: подтверждённый сорт неблагородного металла (PMI) и оставшаяся толщина стенки вблизи трещины.
Конструкция и условия эксплуатации: расчетное давление и температура, фактический рабочий диапазон, тип насоса и любые известные гидравлические удары.
Жидкость: содержание хлорида, химические средства для очистки или дезинфекции, а также то, относится ли данная услуга к санитарным или гигиеническим.
Доказательства взлома: фотографии, местоположение, длину, наличие сквозного прохода через стену, а также информацию о ранее проведенных ремонтах.
Гипотеза о причине: усталость, коррозионное растрескивание, перегрузка, коррозия или дефект изготовления, а также какие меры будут приняты для предотвращения повторного возникновения подобных ситуаций.
Требования к зачету: требуемые методы неразрушающего контроля, испытание под давлением, качество поверхности, документация, а также лица, уполномоченные утверждать выполненные работы.
Расписание и альтернативные варианты: устойчивость к простоям, наличие запасного или сменного корпуса, а также формат и длина картриджа, который будет использоваться в дальнейшем.
Затем задайте подрядчику по ремонту четыре вопроса:
Какая процедура и какая квалификация сварщика применяются?
Как будет осуществляться контроль и проверка деформаций вблизи уплотнительных поверхностей?
Какие испытания вы будете проводить и документировать?
Что вы порекомендуете, если не удается установить первопричину?
Поставщик, который не может дать на эти вопросы чётких ответов, представляет собой риск, независимо от предложенной цены.
Часто задаваемые вопросы
Можно ли сварить треснувший корпус фильтра из нержавеющей стали? Часто да, если основной металл поддается сварке, трещина носит локальный характер, а причина устранена. Следует применять утвержденную технологическую процедуру, провести контроль с помощью капиллярного метода и испытание под давлением. Коррозионное растрескивание под напряжением или сети усталостных трещин, как правило, указывают на необходимость замены.
Какой присадочный материал используется для ремонта корпусов из нержавеющей стали марки 304 или 316? Обычной практикой является подбор низкоуглеродистых присадочных материалов, например, 308L для 304 или 316L для 316. Инженер-сварщик должен подтвердить этот выбор после проверки фактического маркирования основного металла, поскольку маркировка корпусов не всегда соответствует предполагаемой.
Требуется ли привлечение уполномоченного инспектора при ремонте сварного шва? Это зависит от того, является ли корпус сосудом под давлением с маркировкой соответствия стандартам, а также от местных норм. Во многих юрисдикциях для ремонта деталей, удерживающих давление, требуется привлечение уполномоченной ремонтной организации и инспектора. Проверьте паспортную табличку и проконсультируйтесь с местными органами власти.
Как определить, является ли трещина коррозионно-напряженной? Трещины SCC часто имеют мелкую структуру, разветвлены и обнаруживаются вблизи сварных швов или зон, подверженных нагрузкам, при эксплуатации в теплой среде, содержащей хлориды. Один лишь визуальный осмотр не является надежным. Перед ремонтом диагноз должен подтвердить инженер-материаловед или металлургическая лаборатория.
Нужно ли проводить пассивацию после ремонта изделий из нержавеющей стали? Да, в большинстве случаев. При сварке остаются тепловые окрашивания, которые могут повредить защитный оксидный слой. Удалите окрашивания, затем проведите пассивацию и восстановите поверхность там, где важны гигиенические требования или коррозионная стойкость.
Будет ли отремонтированный корпус по-прежнему надёжно герметизировать картриджи? Не всегда. Усадка сварного шва вблизи седла крышки, фланца или седла картриджа может привести к образованию обходного потока. Перед возвращением корпуса в эксплуатацию проверьте плоскостность, седла уплотнений и соответствие картриджа фактическому элементу, включая тип и длину торцевого соединения.
В каких случаях замена треснувшего корпуса обходится дешевле, чем его ремонт? Замена часто оказывается более выгодным решением, если трещины носят системный характер, ремонт требует тщательного осмотра и испытаний, простои обходятся дорого или стоимость ремонта приближается к стоимости нового оборудования. Дешевый ремонт не является самым экономичным вариантом, если он вновь выйдет из строя.