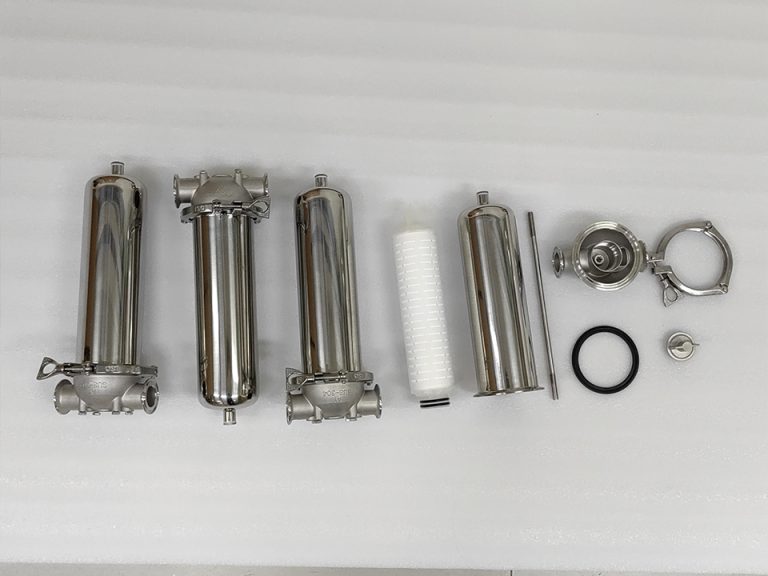
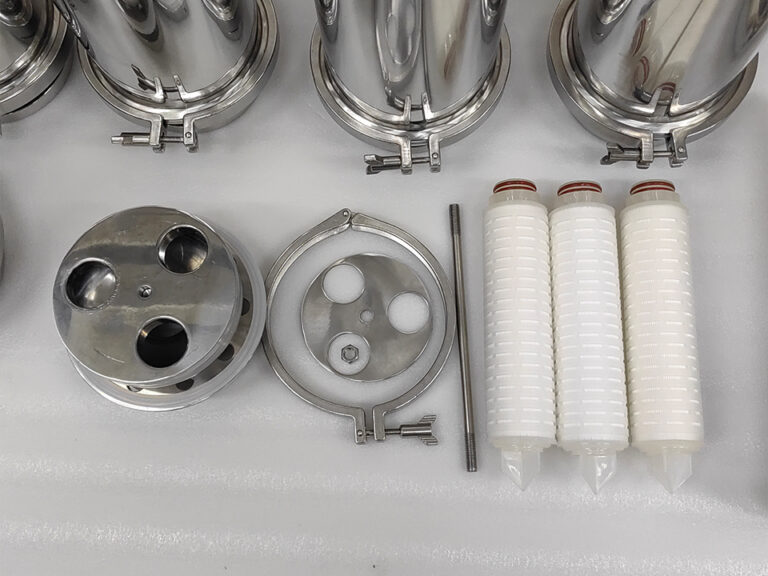
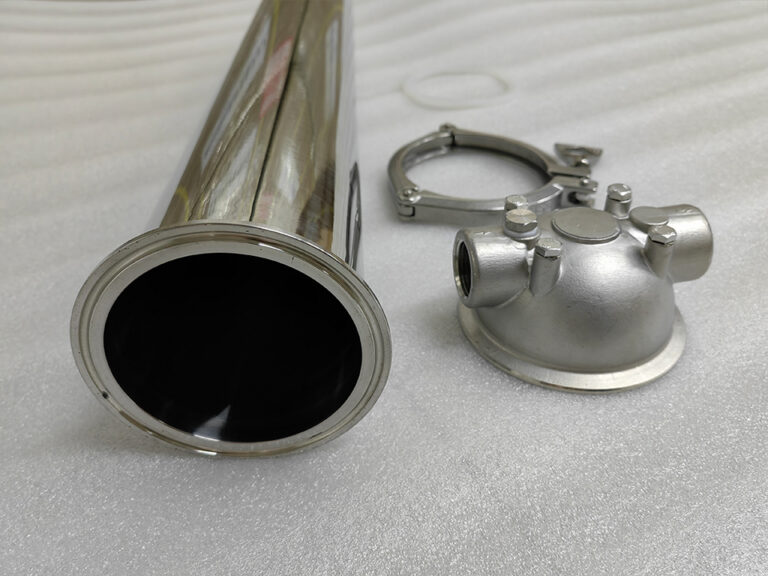
Компания Guangzhou Lvyuan Water Purification Equipment Co., Ltd. является производителем промышленных фильтров, основанная в 2009 году, которая разрабатывает и производит корпуса фильтров из нержавеющей стали, резервуары для стерильной воды из нержавеющей стали, фильтрующие элементы, фильтровальные мешки, ультраполимерные материалы и спеченные фильтрующие продукты. Покупатели выбирают Lvyuan за поддержку OEM/ODM, контроль качества ISO9001 и сертификацию в нескольких странах.
Компания Guangzhou Lvyuan Water Purification Equipment Co., Ltd.
Контрольный список для ввода в эксплуатацию корпусов фильтров из нержавеющей стали
Корпус фильтра из нержавеющей стали может пройти заводскую проверку, но при этом выйти из строя уже в первую неделю эксплуатации на объекте. Типичными причинами являются неправильно установленное уплотнительное кольцо, застрявший воздушный пузырь, смещенная прокладка хомута или корзина, которая так и не была проверена на соответствие сетке, необходимой для конкретного технологического процесса. Ввод в эксплуатацию представляет собой последовательность проверок, которые подтверждают, что корпус соответствует заказу, установлен без деформаций, очищен для работы, герметичен и имеет вентиляцию, а также работает в пределах допустимых значений, прежде чем он начнет защищать насос, технологическую линию или партию продукции заказчика. Данный контрольный список предназначен для инженеров, руководителей служб технического обслуживания и эксплуатации, а также сотрудников отделов закупок, которые определяют технические характеристики и утверждают корпуса, сетчатые фильтры и фильтрующие установки. Он соответствует последовательности работ на объекте и показывает, в чём различаются проверки для сетчатых фильтров, картриджных корпусов и мобильных установок.
Что входит в пуско-наладочные работы корпуса фильтра из нержавеющей стали?
Ввод в эксплуатацию корпуса фильтра из нержавеющей стали подразумевает последовательную проверку соответствия поставленного агрегата техническим условиям заказа, а также правильности его монтажа с обеспечением надлежащей опоры и доступа. Кроме того, необходимо убедиться, что агрегат был очищен и промыт, что в нем установлены правильно закрепленные элементы и уплотнения, что при заполнении и сбросе давления отсутствуют воздушные пузыри, а также что он выдерживает давление без утечек. Последним этапом является фиксация исходных показателей падения давления и расхода в чистом состоянии.
Он отличается от двух связанных с ним видов работ. Приемочные испытания на заводе проводятся у поставщика и предусматривают проверку изготовленного агрегата. Рутинный запуск осуществляется при каждом возобновлении работы линии и включает в себя лишь часть данного перечня. Ввод в эксплуатацию — это разовая работа, проводимая на объекте, в ходе которой проверяется вся установка в целом, включая трубопроводы, контрольно-измерительные приборы и порядок эксплуатации вокруг корпуса.
Степень применимости данного перечня зависит от назначения. Для грубого защитного фильтра на линии подачи технической воды не требуется такая же документация, как для гигиенического корпуса на линии подачи питьевой или очищенной воды. Приведенные ниже шаги указывают, в каких случаях обоснованы более строгие требования.
Шаг 1: Проверьте поставку на соответствие спецификации заказа
Сделайте это до того, как что-либо будет установлено на место. Ошибки, обнаруженные на этом этапе, обойдутся лишь телефонным звонком. Ошибки, обнаруженные после сварки трубопроводов, приведут к остановке производства.
Именная табличка и бирка. Уточните модель, серийный номер, расчетное давление и температуру, а также убедитесь, что эти данные соответствуют утвержденному вами техническому паспорту.
Марка материала. Для данной продукции широко используются как сталь SS304, так и сталь SS316L, однако в средах, содержащих хлориды, или в условиях агрессивной очистки эти материалы не являются взаимозаменяемыми. Если к заказу были приложены протоколы испытаний материалов, необходимо сопоставить номера партий с номерами емкостей.
Технологические соединения. Проверьте тип и размер соединения: Tri-Clamp, сварное, резьбовое санитарное, NPT, BSP или фланцевое. В случае фланцев уточните стандарт, класс давления и поверхность прилегания к соединимой трубе.
Элемент и корзина. Уточните тип перфорации или сетки, длину картриджа и тип торцевой крышки (например, DOE, 222/SOE или 226/SOE на корпусах картриджей). Несоответствие типов не будет проявляться в виде явного дефекта до тех пор, пока в корпусе не начнёт протекать жидкость.
Материал уплотнителя. Проверьте совместимость прокладок и уплотнительных колец с рабочей средой, температурой и чистящими химикатами, включая любые дезинфицирующие циклы.
Качество поверхности. Если в заказе указана зеркальная полировка или электрополировка, необходимо ознакомиться с документацией поставщика по качеству поверхности и провести визуальный осмотр поверхности, контактирующей с жидкостью.
Повреждения при транспортировке. Осмотрите уплотнительные поверхности, зажимные втулки, резьбу и обод корзины на наличие вмятин или царапин. Поврежденная уплотнительная поверхность — это источник утечки, которая рано или поздно проявится под давлением.
Шаг 2: Проверка установки
Ошибки при монтаже вызывают больше проблем при вводе в эксплуатацию, чем неисправное оборудование, поскольку их легко допустить, а обнаружить их, когда агрегат уже работает, бывает сложно.
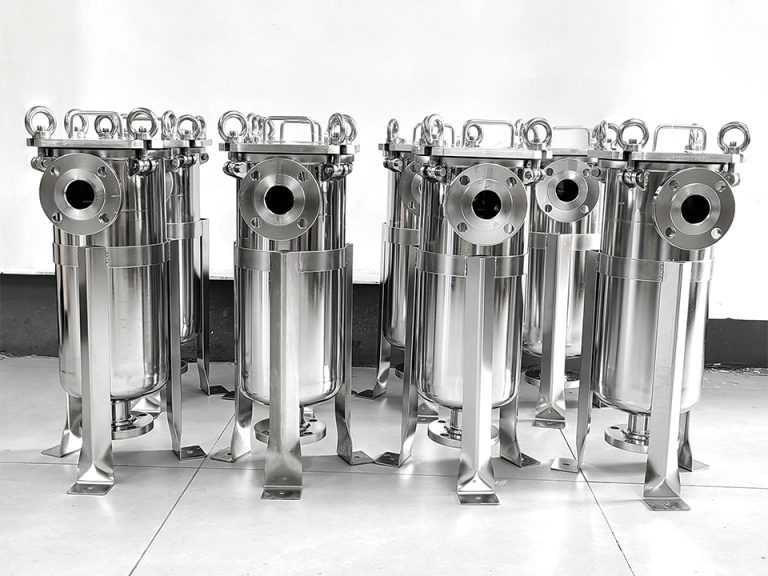
Поддержка и ориентация. Вертикальные корпуса картриджей должны стоять на ножках или опорах без нагрузки со стороны трубопровода. На корпусе сетчатых фильтров указано направление потока, и отвод корзины должен быть установлен в соответствии с указаниями производителя, чтобы мусор собирался в корзине и мог быть удален. Следуйте монтажному чертежу, а не местным традициям.
Напряжение в трубе. Не используйте хомуты или болты фланцев для выравнивания неправильно установленных трубопроводов. Напряжение в месте соединения впоследствии приводит к протеканию прокладок или деформации уплотнительных поверхностей.
Доступ для технического обслуживания. Убедитесь, что крышка открывается, корзина вынимается, а картриджи можно извлечь. При использовании длинных нагревательных элементов это легко упустить из виду. A санитарный многокартриджный корпус Может настраиваться для картриджей длиной от 10″ до 40″ в соответствии с техническими характеристиками изделия, при этом для элемента длиной 40″ требуется больше свободного пространства, чем предполагает сам корпус.
Вентиляция, слив и приборы. Установите вентиляционное отверстие в самой высокой точке, а слив — в самой низкой. Установите манометры до и после устройства или убедитесь, что поставляемый манометр установлен с правильной стороны, чтобы можно было непосредственно считывать показания падения давления. Направьте слив в безопасное место, особенно при работе с горячими средами, химикатами, газом или паром, и согласуйте это с инженером-технологом.
Шаг 3: Очистить, провести пассивацию там, где это необходимо, и промыть
Новое оборудование из нержавеющей стали редко бывает готово к загрузке продукта сразу после поставки. В процессе изготовления на поверхности остаются масляные загрязнения, а при сварке на месте, шлифовании или контакте с инструментами из углеродистой стали на поверхности может оседать свободное железо.
ASTM A967 посвящен химической пассивации деталей из нержавеющей стали. В нем описаны меры предосторожности при очистке и удалении накипи, промывка для остановки химического процесса пассивации, а также проверка на содержание свободного железа с указанием критериев приемки. С практической точки зрения покупателям следует задать три вопроса:
Был ли корпус подвергнут пассивации на заводе-изготовителе?
Какой тест это подтвердил?
Требует ли любая сварка или шлифовка на месте последующей повторной обработки?
Два уточнения помогут избежать ошибок в спецификации:
Пассивация и полировка — это разные процессы. Пассивация касается химического состояния поверхности. Зеркальная полировка и электрополировка — это виды обработки поверхности, влияющие на легкость очистки, и их следует указывать отдельно.
Гигиенический стандарт применяется только в том случае, если вы на него ссылаетесь. Сайт Стандарт ASME BPE предназначено для проектирования оборудования, используемого в биотехнологических процессах, фармацевтической промышленности, производстве средств личной гигиены и других областях, предъявляющих высокие гигиенические требования. Линии по производству продуктов питания, напитков или технологической воды могут не нуждаться в этом, а корпус не считается “BPE” только потому, что он отполирован.
Промойте систему до того, как установить элементы. Сварные брызги, накипь с труб, обломки прокладок и строительный мусор забивают новые картриджи в течение нескольких часов. Промойте новую линию через байпасный патрубок или с извлеченными картриджами, а затем следуйте процедуре очистки или дезинфекции, принятой на вашем объекте. В случае корзиночного фильтра промывка с установленной корзиной допустима и даже рекомендуется. После этого осмотрите и очистите корзину, так как в ней скопится первая порция мусора.
Шаг 4: Установите детали и закройте корпус
Большинство ранних утечек и проблем с обходом возникают именно на этом этапе.
Перед закрытием установите уплотнители на место. Инструкции производителя по эксплуатации Корпус 3M с высокой пропускной способностью, выполненный в соответствии с санитарными требованиями Проинструктируйте монтажника, чтобы он перед закрытием крышки убедился, что уплотнительное кольцо правильно установлено в паз на корпусе. Руководство по эксплуатации одно- и многозарядных картриджей компании Entegris предупреждает, что неправильное расположение уплотнительного кольца приведет к утечке. Эти документы касаются конкретных изделий, но этот принцип применим к любому корпусу с уплотнением в виде уплотнительного кольца или прокладки: проверьте, смочите или смажьте только в соответствии с рекомендациями производителя, установите на место, а затем закройте.
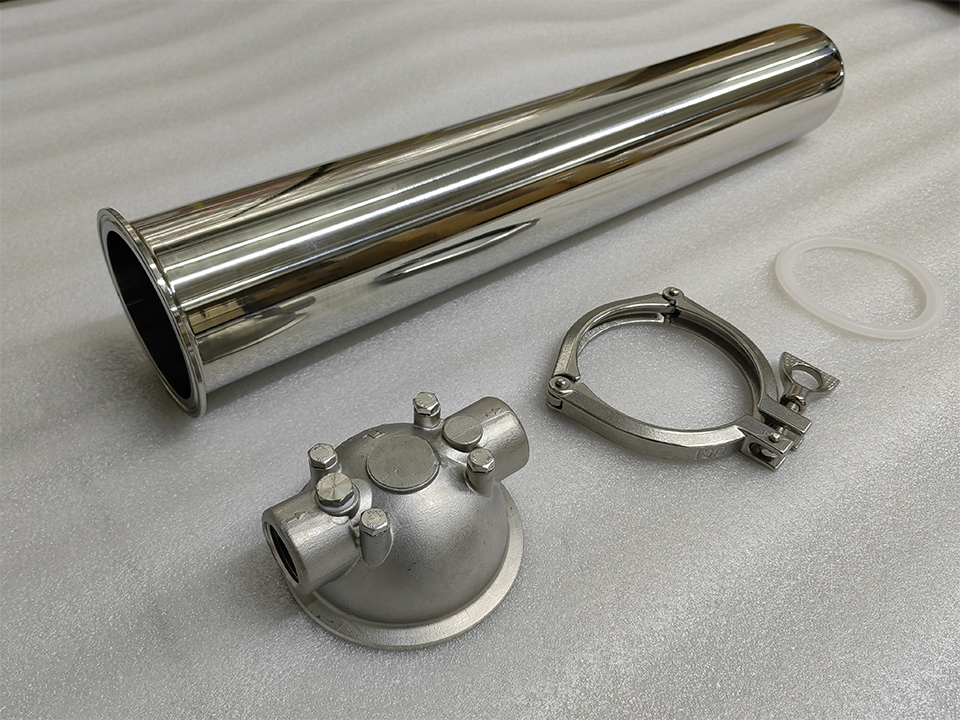
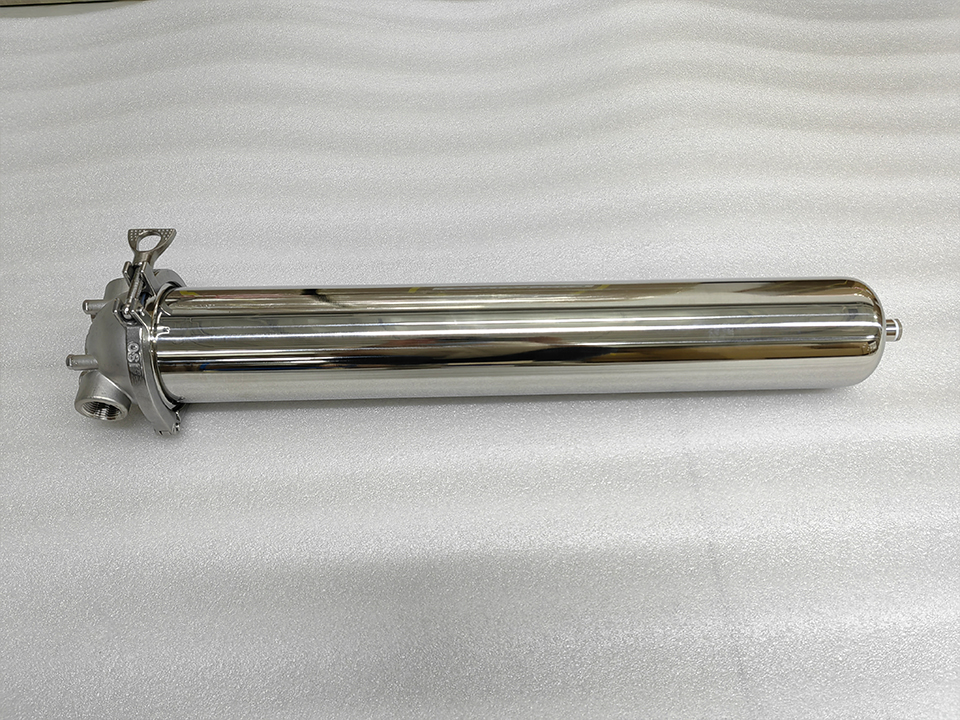
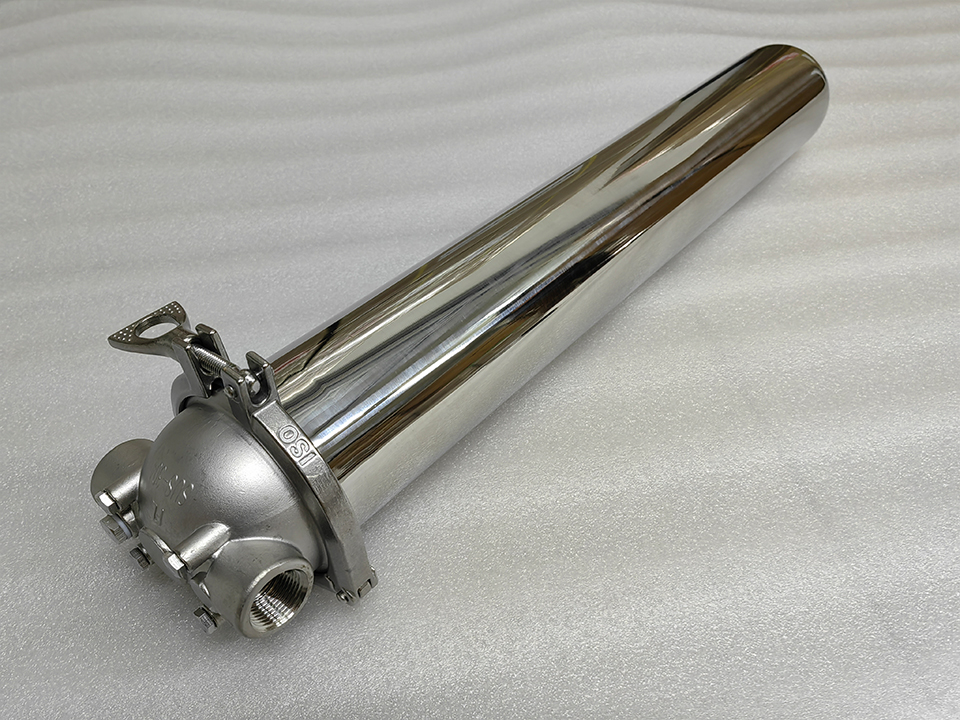
Убедитесь, что картридж установлен правильно. Тип торцевой крышки патрона должен соответствовать гнезду корпуса. Одиночный патрон корпус санитарного картриджа с зажимным кольцом, манометром и вентиляционным отверстием Это самый простой случай: один элемент, одна прокладка, одна защелка. В корпусах с несколькими защелками проверяйте каждое положение, а не только выборочно.
Закройте равномерно. Затягивайте болты шарнира или фланцевые болты попеременно. При использовании соединений типа «Tri-Clamp» перед установкой зажима необходимо выровнять прокладку по центру в втулках. Чрезмерная затяжка неправильно выровненной прокладки, как правило, приводит к её деформации, а не к обеспечению герметичности.
Установите корзину. В фильтрах и дуплексных агрегатах обод корзины должен полностью укладываться в гнездо. Если корзина расположена слишком высоко или наклонена, нефильтрованная жидкость будет проходить мимо нее, и на манометре показания фильтра будут выглядеть нормально.
Сопоставьте элемент с потоком. A корпус с фланцем и картриджем из спеченного металла предназначен для фильтрации газа, пара и жидких частиц. При использовании с газом или паром необходимо дополнительно проверить систему слива конденсата, безопасность сброса давления и допустимую температуру прокладки фланца, а также согласовать эти вопросы с инженером до первого создания давления.
Шаг 5: Заполнение, вентиляция, создание давления и проверка на герметичность
Закройте слив и откройте вентиляционное отверстие.
Медленно откройте впускной клапан и дайте корпусу наполниться до тех пор, пока из сливного отверстия не начнёт вытекать жидкость без примеси воздуха. Затем закройте сливной клапан.
Постепенно увеличивайте расход и давление. Резкое открытие клапана или запуск насоса при закрытой системе могут привести к гидравлическим ударам.
Проверьте все соединения под давлением: крышку, хомуты, фланцы, присоединительные фитинги манометра, вентиляционные и сливные отверстия.
Если система нагревается, проведите повторную проверку после того, как она достигнет рабочей температуры, поскольку прокладки и болты притерты в процессе термоциклирования.
Учитывайте самый слабый элемент. Номинальные характеристики корпуса, указанные в каталоге, не являются предельно допустимыми значениями для всей системы. Картридж, уплотнительный состав, хомут, манометр и клапаны имеют свои собственные предельные значения. На странице продукции компании Lvyuan, посвященной многокартриджным системам, указано, что допустимые условия эксплуатации зависят от выбранного картриджа и уплотнительного материала. На странице, посвящённой мобильным тележкам, указано, что их предельные значения зависят от картриджа, уплотнения и условий эксплуатации. В качестве верхнего предела для испытаний и эксплуатации следует использовать наименьший номинальный показатель в сборке. Если требуется проведение официального испытания на давление или герметичность, согласуйте рабочую среду и давление с производителем и в соответствии с процедурами вашего объекта, а не действуйте импровизированно.
Дуплексы. A корпус дуплексного фильтра с двумя корзинообразными камерами и ручными запорными клапанами добавляет проверки переключения. Проведите ввод в эксплуатацию каждой камеры по отдельности, а затем отработайте процедуру переключения. Перед переключением заполните и стравливайте воздух из резервной камеры, переведите клапаны в заданную последовательность и убедитесь, что в процессе никогда не возникает отсутствие канала потока. Обозначьте положения клапанов на агрегате.
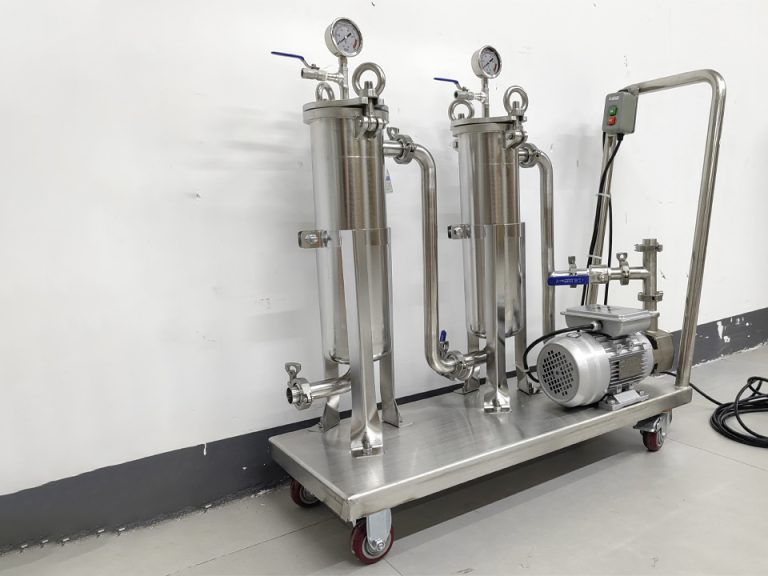
Тележки с насосами. A мобильная тележка для фильтрации из нержавеющей стали включает в себя корпуса, циркуляционный насос, трубопроводы, клапаны и контрольно-измерительные приборы. Поэтому пуско-наладочные работы также охватывают проверку направления вращения насоса и меры по предотвращению работы насоса всухую. Они включают подключение шлангов или труб к технологическому процессу, а также проверку соответствия расхода насоса при фактическом перепаде давления установленным картриджным камерам.
Шаг 6: Зафиксируйте исходные показатели в чистом состоянии
Этот этап чаще всего пропускают, а именно он позволяет впоследствии устранять неисправности. Как только расход стабилизируется на расчетном уровне, зафиксируйте следующие данные:
Давление на входе и выходе, а также образующийся перепад давления.
Расход и температура жидкости.
Тип элемента, номинальная мощность и дата установки.
Положения клапанов и любые настройки.
Диапазон измерения и состояние калибровки.
Перепад давления при чистом фильтрующем элементе служит ориентиром для оценки степени загрязнения. Уточните у поставщика картриджей или корзин, какой перепад давления он рекомендует для замены, поскольку это зависит от фильтрующего материала, рабочей среды и корпуса. Не следует ориентироваться на показатели, характерные для других типов фильтров. Данные манометра также помогают выявить обход фильтра. Перепад давления, значительно ниже ожидаемого значения для чистого элемента, может свидетельствовать не о “исправном” фильтре, а об отсутствующем, неправильно установленном или неподходящем по типу элементе.
Почему отсутствие утечек при первом запуске не означает, что жилой объект сдан в эксплуатацию
Обычно считается, что если ничего не капает, значит работа выполнена. Это верно лишь отчасти. Внешняя проверка на герметичность подтверждает герметичность при заданном давлении и температуре. Однако она не подтверждает, что жидкость проходит через элемент, а не обтекает его. Кроме того, она не подтверждает, что поверхность не загрязнена или что установленные уплотнения и картридж соответствуют условиям эксплуатации.
Рассмотрим наглядный пример, а не реальную историю с клиентом. На предприятии устанавливают корпус для трубопровода технологической воды и монтируют картриджи с крышками неправильного типа. Внешней утечки нет, но показатели перепада давления ниже ожидаемых, а результаты подсчета частиц на выходе неудовлетворительны. Все видимые проверки прошли успешно, но система всё равно не выполнила своего назначения. Базовые измерения и проверка типа элементов при монтаже позволили бы выявить эту проблему в первый же день.
Компромисс заключается во времени. Подготовка полной документации, промывка и регистрация исходных показателей увеличивают время запуска на несколько часов. Для защитного фильтра с низким уровнем риска, который регулярно проходит осмотр, достаточно сокращённого варианта этого перечня. Для гигиенических установок, установок, контактирующих с продуктом, или труднодоступных установок дополнительные проверки обходятся гораздо дешевле, чем загрязнённая партия продукции или внеплановая остановка производства.
Приоритеты ввода в эксплуатацию по типам жилья
В таблице приведены сведения о том, на что смещается акцент. Указанные номинальные значения взяты из каталогов, опубликованных на страницах продуктов компании Lvyuan, и отражают возможные варианты конфигурации, а не гарантированные значения для конкретного заказа. Фактические характеристики вашего устройства следует сверять с данными на заводской табличке и в техническом паспорте.
Тип жилья
Приоритеты в области ввода в эксплуатацию
Типичный режим отказа
Опубликованные цены из каталога для сверки с вашим заказом
Санитарный Y-образный фильтр
Корзиновая посадка, уплотнительная крышка, уплотнительный состав, направление потока
Обход мусора из незафиксированной корзины; протечка крышки
50–300 мкм; до 145 psi (10 бар); до 248 °F (120 °C)
Гидравлический удар или прерывание потока при переключении
100–1 000 мкм; до 87 фунтов на квадратный дюйм (6 бар); до 212 °F (100 °C)
Корпус для одного санитарного картриджа
Уплотнение с уплотнительным кольцом, картриджная конструкция, наличие вентиляционного отверстия, зажимное кольцо
Воздух, застрявший в корпусе; утечка в месте соединения
Рейтинг зависит от установленного картриджа; уточняйте у поставщика
Корпус для нескольких картриджей
Все картриджи установлены на место, зазор сверху, вентиляционное отверстие в самой высокой точке
Один неправильно установленный патрон приводит к обходу системы
3–12 положений; в технических характеристиках указаны 10 бар и 150 °C, но эти значения ограничены характеристиками картриджа и уплотнений
Корпус спеченного картриджа с фланцем
Прокладка фланца и крепеж, дренаж, безопасная вентиляция газа или пара
Повреждение прокладки; унос конденсата
Уточните у поставщика класс давления, температуру и номинальные характеристики элемента
Мобильная фильтрующая тележка
Направление вращения насоса, защита от работы всухую, порядок ступеней, соединения шлангов
Повреждение насоса; перегрузка картриджа из-за несоответствия расхода
0,2–100 мкм; 5–50 галлонов в минуту; до 87 фунтов на квадратный дюйм (6 бар); до 176 °F (80 °C)
Документация по вводу в эксплуатацию, которую необходимо запросить при передаче объекта
Попросите предоставить эти документы или создайте их на месте, чтобы файл сохранился даже в случае смены персонала:
Подписанный контрольный список ввода в эксплуатацию с указанием даты, имени оператора и номеров приборов.
Сертификаты на материалы и обработку поверхностей в соответствии с заказом (протоколы испытаний материалов, отчеты о пассивации или электрополировке).
Протокол испытания под давлением или на герметичность, если такое испытание было предусмотрено.
Журнал регистрации исходных значений давления, расхода и температуры.
Номера деталей и уплотнений, а также перечень запасных частей.
Монтажный чертеж, схема клапанов и, для дуплексных агрегатов, порядок переключения.
Что необходимо указать перед запросом ценового предложения?
Ввод в эксплуатацию проходит быстрее, если корпус поставляется в конфигурации, соответствующей условиям эксплуатации. Укажите следующее в запросе предложений:
Химические вещества для жидкостей и очистки: продукт, концентрация и любой цикл дезинфекции или очистки, поскольку от них зависят марка материала и состав уплотнительного состава.
Эксплуатационные и расчетные условия: расход, температура, максимальное давление и допустимый перепад давления.
Требования к фильтрации: номинальная толщина в микронах, тип фильтрующего материала, а также тип фильтрующего элемента: корзинка, картридж или спеченный элемент.
Связи: тип, размер и стандарт фланца или технические характеристики зажима, а также ограничения по ориентации на вашем объекте.
Оформление и документация: документацию по степени полировки, пассивации или электрополировке, сертификаты на материалы, а также любые санитарные нормы, на которые вы ссылаетесь.
Приборы и порты: диапазон показаний, места расположения вентиляционных и сливных отверстий, а также точки отбора проб.
График дежурств: Непрерывная работа, при которой невозможно остановить систему для очистки корзин, указывает на необходимость использования дуплексной схемы.
Запасные части: запасные детали, прокладки и уплотнительные кольца для первого интервала технического обслуживания.
Предоставление этой информации вместе с первым запросом позволяет поставщику подтвердить, что каждая запрашиваемая опция реализуема. Кроме того, это позволяет составить контрольный список для ввода в эксплуатацию на основе фактического заказа.
Часто задаваемые вопросы
Что следует проверить в первую очередь при вводе в эксплуатацию корпуса фильтра из нержавеющей стали?
Перед монтажом сверьте поставляемое устройство с утвержденным техническим паспортом: номинальные параметры, указанные на заводской табличке, марку материала, тип и размер соединений, конструкцию элемента и материал уплотнения. Несоответствия, обнаруженные на этом этапе, можно устранить с минимальными затратами. Несоответствия, обнаруженные после прокладки трубопроводов или запуска, могут потребовать остановки оборудования.
Требуется ли пассивация корпусов фильтров из нержавеющей стали перед использованием?
Часто эту процедуру выполняет производитель, поэтому попросите предоставить соответствующую документацию. Стандарт ASTM A967 описывает химическую пассивацию, промывку и проверку на содержание свободного железа. Сварка на месте монтажа, шлифование или загрязнение углеродистой сталью могут служить основанием для повторной обработки. Пассивация не заменяет требования к полировке или гигиенической отделке.
Как удалить воздух из корпуса фильтра при запуске?
Закройте слив, откройте вентиляционное отверстие в самой высокой точке корпуса и медленно наполняйте систему, пока жидкость не начнет вытекать без примеси воздуха. Закройте вентиляционное отверстие, а затем постепенно увеличьте расход. Повторно проверьте вентиляционное отверстие через несколько минут и в начале работы, так как застрявший воздух может выйти позже.
Следует ли устанавливать картридж во время испытания под давлением?
Следуйте инструкциям производителя. Испытательное давление не должно превышать номинальное давление самого слабого элемента системы, которым может быть картридж, прокладка, манометр или хомут, а не корпус. Во многих установках трубопроводы промывают и испытывают до монтажа элементов, а затем проверяют герметичность в условиях эксплуатации.
Что следует зафиксировать в качестве исходных показателей после ввода в эксплуатацию?
Запишите давление на входе и выходе, перепад давления, расход, температуру жидкости, тип элемента и дату установки, положение клапанов и состояние калибровки манометров. Чистый перепад давления служит ориентиром для оценки степени загрязнения, а необычно низкое значение может свидетельствовать о наличии обхода.
Чем отличается ввод в эксплуатацию корзинообразного фильтра или дуплексного корпуса от ввода в эксплуатацию картриджного корпуса?
При проверке фильтров особое внимание уделяется посадке корзины, направлению потока, креплению крышки болтами и сливной системе. В случае дуплексных агрегатов дополнительно проверяется процедура переключения и маркировка клапанов. При проверке корпусов картриджей особое внимание уделяется посадке уплотнительных колец, типу торцевых крышек, вентиляции, а в многокартриджных агрегатах — проверке положения каждого картриджа.