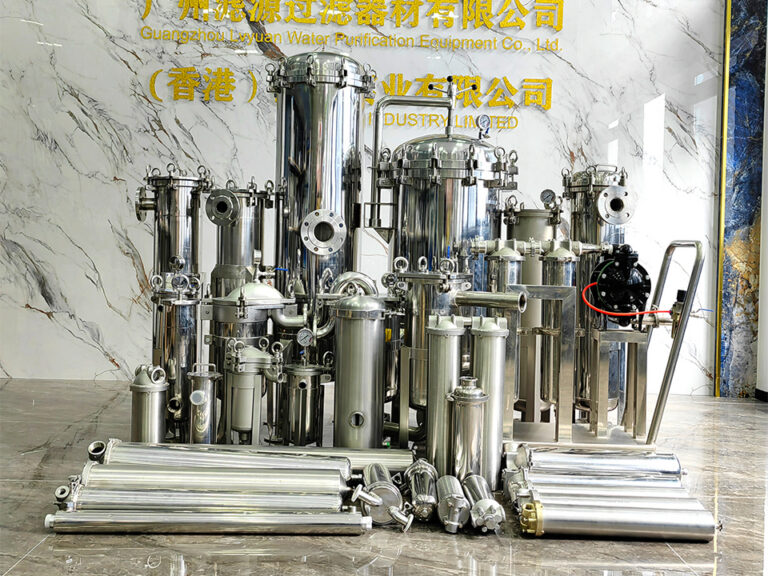
Компания Guangzhou Lvyuan Water Purification Equipment Co., Ltd. является производителем промышленных фильтров, основанная в 2009 году, которая разрабатывает и производит корпуса фильтров из нержавеющей стали, резервуары для стерильной воды из нержавеющей стали, фильтрующие элементы, фильтровальные мешки, ультраполимерные материалы и спеченные фильтрующие продукты. Покупатели выбирают Lvyuan за поддержку OEM/ODM, контроль качества ISO9001 и сертификацию в нескольких странах.
Компания Guangzhou Lvyuan Water Purification Equipment Co., Ltd.
Вопросы для проведения заводского аудита производителей корпусов фильтров
Они подтверждают гораздо меньше, чем предполагают многие покупатели, поскольку вывешенный в приемной сертификат по стандарту ISO 9001 практически ничего не говорит о том, контролируют ли производственные работники номера партий нержавеющей стали, критерии сварки, изменения в чертежах, протоколы испытаний под давлением, фиксацию продукции, бракованные детали или не утвержденные альтернативы в случае отставания от графика выполнения заказа.
Серьёзный перечень пунктов аудита завода Необходимо оценить, способен ли производитель стабильно создавать именно те самые утвержденные варианты размещения рекламных блоков — а не то, сможет ли отдел продаж организовать аккуратную конференц-залу, продемонстрировать несколько изысканных образцов и ответить на заученные вопросы.
Я занимаю неоднозначную позицию: документы являются страховыми требованиями до тех пор, пока они не привязаны к физическим объектам — работникам, настроенному оборудованию, датированным документам и отслеживаемым производственным партиям.
Почему сертификация по стандарту ISO 9001 — это лишь отправная точка
Сертификация по стандарту ISO 9001 может свидетельствовать о наличии системы управления качеством. Однако она не означает, что конкретный завод, производственная линия, субподрядчик или корпус фильтра, указанный в вашем заказе, подвергаются надлежащему контролю.
Положение 8.4 стандарта ISO 9001 касается процессов, продукции и услуг, предоставляемых сторонними организациями. Согласно требованиям стандарта ISO, производители должны проводить валидацию предоставляемых услуг и продукции с учетом соответствующих рисков и требований. Проще говоря, передача на аутсорсинг таких операций, как лазерная резка, сварка, полировка, испытания или пассивация, не освобождает завод от ответственности за конечный результат. Сначала рассмотрим следующие вопросы:
Какое юридическое название компании указано в свидетельстве?
Совпадает ли адрес, указанный в сертификате, с адресом производственного предприятия, в отношении которого проводится проверка?
Включает ли сфера аккредитации, в частности, корпуса фильтров, устройства под давлением, фильтрующие изделия, механическую обработку, сварку или изготовление изделий из нержавеющей стали?
Какие производственные процессы не входят в состав сертифицированной системы обеспечения высокого качества?
Какой орган по сертификации выдал сертификат?
Когда проводилась последняя проверка систем видеонаблюдения?
Какие значительные или незначительные несоответствия стали более частыми?
Может ли поставщик представить доказательства того, что эти замечания были устранены?
Производятся ли какие-либо изделия на втором предприятии?
Какие операции передаются на аутсорсинг?
Затем проверьте правильность ответов на полу.
Бумага может лгать.
Сертификат, выданный материнской компанией, торговой фирмой, дочерним заводом или несвязанным производственным предприятием, может выглядеть достоверным, но при этом не обеспечивать эффективного контроля над приобретаемой вами продукцией, особенно в тех случаях, когда в периоды пиковой загрузки производство незаметно переносится на субподрядчика, принимающего избыточные объемы заказов.
Неужели ваша предстоящая оценка это выявит?
Файлы, которые необходимо запросить до начала работы производственного предприятия. Просмотрите
Не приезжайте без подготовки. Разошлите провайдеру контрольный список не позднее чем за пять рабочих дней до проверки и запросите пакет необходимых документов.
Как минимум, требуйте:
Регистрация компании и адрес производственного объекта
Действующий сертификат ISO 9001
График компании с линиями отчетности по качеству
Список утвержденных поставщиков
Руководство по качеству и процедура контроля документации
Три недавних отчета о производстве или карточки выполненных работ
Три сертификата на материалы
3 протокола испытаний под давлением
Список эталонов калибровки
Технические условия на сварку
Документы, подтверждающие квалификацию сварщиков
Текущие отчеты о несоответствии
Документы по корректирующим и профилактическим мероприятиям
Журнал проблем потребителей
Процедура внутреннего аудита
Протоколы оценки деятельности руководства
График профилактического технического обслуживания
Проверка разрешенного привлечения
План проверок и осмотров
Технические характеристики упаковки
Рекорд производственной мощности
Не соглашайтесь на одну «лучшую» партию, отобранную за несколько месяцев до этого. Запросите данные по трем разным заказам, затем выберите ещё один готовый серийный номер с производственного цеха и попросите группу по контролю качества без предварительной подготовки предоставить его полную историю.
Этот тест на спонтанное воспроизведение информации дает нам больше информации, чем двухчасовая дискуссия.
Вопросы аудита производственных объектов, касающиеся административного управления и обеспечения качества
О преданности руководства легко заявить. А вот полномочия по представлению отчетности подделать гораздо сложнее.
Руководитель отдела качества должен иметь полномочия приостанавливать производство, помещать материалы в карантин, отбраковывать готовую недвижимость и откладывать поставку без получения разрешения от отдела продаж.
Спросите:
Кто может прекратить производство, если обнаружится какая-то проблема?
Подчиняется ли он непосредственно руководству операционного отдела, отдела продаж или высшему руководству?
Сколько экспертов по оценке качества занимаются каждым изменением?
Кто оформляет готовые фильтрующие элементы к отгрузке?
Могут ли сотрудники отдела продаж обойти отказ по причине несоответствия качеству?
Как требования заказчика преобразуются в производственные инструкции?
Кто проверяет технические требования перед утверждением заказа?
Как именно фиксируются устные запросы клиентов?
Как именно распространяются исправленные чертежи?
Как именно удаляются устаревшие иллюстрации с рабочих станций?
Какие показатели высшего качества оцениваются ежемесячно?
Какие три проблемы возникали наиболее часто на протяжении последнего года?
Каков был выход продукции первого прохода по фильтрующим элементам в прошлом квартале?
Сколько жалоб от клиентов было связано с утечками, неверными измерениями, поврежденной резьбой или дефектами поверхности?
Какие восстановительные меры привели к поддающемуся количественной оценке снижению числа повторных проблем?
Неправильный ответ — это не всегда “мы не признаем”.”
Часто наиболее показательным ответом оказывается: “У нас нет никаких проблем”.”
На любом действующем заводе возникают несоответствия. Производитель, заявляющий об абсолютном отсутствии брака, переделок, жалоб и корректирующих мер, возможно, просто использует систему отчетности, призванную скрыть существующие проблемы.
Вопросы, касающиеся прослеживаемости сырья и нержавеющей стали
Для обеспечения прослеживаемости в сфере недвижимости необходимо установить связь между присвоенным серийным номером и сырьем, заказом на закупку, дистрибьютором, сертификатом продукции, технологическим маршрутом, результатами оценки, испытаниями на нагрузку и накладной.
В рамках работы NIST по обеспечению прослеживаемости в производстве в 2024 году особое внимание уделялось сохранению подробных журналов аудита, отражающих доступ, изменения и взаимодействия с записями о прослеживаемости. NIST также рекомендует проводить анализ происхождения ключевых материалов и компонентов, включая оценку рисков, связанных с географической концентрацией и концентрацией поставщиков. Автор:
Корпуса изготовлены из нержавеющей стали марки 304, 304L, 316 или 316L?
Как именно указанный рейтинг влияет на превращение заинтересованного потребителя в покупателя?
Имеется ли сертификат на каждый поступающий лист, трубу, отливку, хомут, фланец и монтажную деталь?
Указаны ли «теплые» номера буквально перед тем, как материал поступает в производство?
Как обеспечивается отслеживаемость после резки листов или труб?
Можно ли вернуть оставшийся материал на склад без списания с учета?
Проводится ли достоверная идентификация материала с помощью рентгенофлуоресцентного анализа или другого проверенного метода?
Какие элементы проходят испытания по методу PMI 100%?
Чем именно отличается производство инструментов из углеродистой стали от производства инструментов из нержавеющей стали?
Как именно проводится карантин неизвестных товаров?
Может ли поставщик привязать один готовый объект недвижимости к его исходному тепловому номеру в течение десяти минут?
Можно ли отслеживать уплотнители по материалу, поставщику, партии и сроку годности?
Проводится ли проверка поступивших в компанию тензодатчиков, фиксаторов, запорных устройств, вентиляционных клапанов и сливных фитингов при приеме?
Как проводится проверка подлинности сертификата оценки поставщика?
И вот эта последняя проблема.
В рекомендательном письме от июня 2024 года Управление по контролю за продуктами и лекарствами США (FDA) установило, что компания Landy International полагается на сертификаты поставщиков, не проверив должным образом достоверность оценок дистрибьюторов. Хотя в том случае речь шла о фармацевтических компонентах, а не о фильтрующих материалах, урок в области закупок остается актуальным: отчет поставщика не является независимым доказательством только по той причине, что он содержит логотип и подпись. При оформлении заказов сравнивайте сертификаты с результатами PMI. Проверяйте формат документов. При необходимости связывайтесь с заводом-производителем.
Рассчитывайте на это после того теста.
Вопросы по верстке и управлению рисованием
Фильтр может быть идеально сварен, но при этом оставаться неисправным.
Неточное расположение сопла, неправильная длина картриджа, несоответствующий тип затвора, неправильное расположение вентиляционного отверстия, несоответствующая геометрия сливного отверстия, неправильная паз для прокладки, неверные размеры стяжной тяги или внутренней крепежной пластины могут сделать устройство бесполезным, даже если резервуар пройдет испытание на прочность.
Спросите:
У кого есть последний утвержденный чертеж?
Каждому жилому помещению присваивается идентификационный номер и модификация?
Производство осуществляется на основе той же модификации, которая была одобрена заказчиком?
Определены ли оптимальные уровни рабочей нагрузки и температуры?
Определяются ли нагрузки при компоновке и нагрузки при испытаниях независимо друг от друга?
Указаны ли размеры ориентации впускного и выпускного отверстий, вентиляционного отверстия, сливной трубы и отверстия для манометра?
Определяются ли технологические соединения по размерам, стандарту, требованиям к фланцам, типу резьбы или спецификации санитарных зажимов?
Указано ли необходимое количество картриджей?
Определены ли размер картриджа и конфигурация его концов?
Указаны ли материалы уплотнений?
Указана ли площадь поверхности внутренних поверхностей в цифровом выражении?
Определены ли требования к приемке сварных швов?
Требуется ли пассивация или электрополировка?
Указаны ли допуски на размеры?
Указаны ли на заводской табличке все необходимые данные?
Проводится ли оценка изменений в макете до начала производства?
Получает ли поставщик предварительное письменное разрешение перед заменой материалов или деталей?
Без незаметных замен.
Замена стали 316L на 304, уплотнительного материала FKM на EPDM, обработанного на станке элемента на литой, либо одного распределителя хомутов на другой может показаться незначительной с точки зрения закупщика. Однако в условиях нагрузки, воздействия температуры, контакта с растворителями, циклов дезинфекции или многократного открывания это может оказаться отнюдь не незначительным фактором.
Вопросы по аудиту сварки, механической обработки и обработки поверхностей
Отправляйтесь к месту сварки. Оставайтесь там.
Аудитор, который ни на минуту не выходит из конференц-зала, не проводит аудит производственного предприятия; он оценивает презентацию по продажам.
Спросите у руководителя сварочного цеха:
Какие методы сварки используются — GTAW/TIG, GMAW/MIG, орбитальная сварка или какой-либо другой метод?
Существуют ли общепринятые требования к процедурам сварки для каждого конкретного типа соединения?
Имеются ли документы, подтверждающие сертификацию процедур?
Обладают ли сварщики необходимой квалификацией для работы с данным материалом, различными толщинами, в различных местах и с использованием применяемых технологий?
Действительны ли квалификационные документы сварщиков?
Можно ли установить, кто именно выполнил каждый сварной шов?
Осуществляется ли контроль за экранированием и защитным газом?
Как предотвращается загрязнение кислородом при сварке нержавеющей стали?
Расходомеры проходят калибровку или верификацию?
Включены ли прихваточные сварные швы в квалифицированный технологический процесс?
Как именно осуществляется маркировка и проклеивание сварных соединений?
Проводится ли повторная проверка отремонтированных участков?
Проводится ли контроль с использованием проникающих красителей в тех случаях, когда это предусмотрено?
Можно ли при необходимости без затруднений провести рентгенологическое или ультразвуковое обследование?
Можно ли осмотреть внутренние сварные швы с эстетической точки зрения?
Используются ли эндоскопы в местах, которые невозможно увидеть напрямую?
Как именно оцениваются изменение цвета сварного шва, подрез, пористость, неполное сплавление и острые отверстия?
После этого ознакомьтесь с процессами механической обработки и доработки:
Защитные щитки для лица обеспечивают защиту с самого начала?
Измеряются ли канавки для уплотнительных колец с помощью соответствующих калибров?
Определяется ли, вступают ли струны в контакт, по принципу «проходит/не проходит»?
Имеются ли на обработанных поверхностях заусенцы?
Измеряется ли шероховатость поверхности, а не оценивается на глаз?
Профилометр отрегулирован?
Если в соглашении указано, что Ra ≤ 0,8 мкм, может ли поставщик предоставить показания с учетом конкретного места установки?
Осветление проводится до или после последней сварки?
Предназначены ли абразивные инструменты специально для обработки нержавеющей стали?
Ведется ли видеозапись использования пассивирующих химикатов, фокусировки, температурных режимов и времени прямого воздействия?
Промывают ли объекты недвижимости водой контролируемого качества после химической обработки?
Как обнаруживаются и удаляются остатки отбеливающего вещества?
Красота не поддается количественной оценке.
Зеркальная поверхность может хорошо выглядеть на фотографиях, но при этом иметь глубокие направленные царапины, въедавшиеся загрязнения, неровности в местах сварки, застрявшие неприятные остатки или шероховатые изменения внутренней поверхности.
Вопросы по испытаниям под давлением и герметичности
Фильтры для недвижимости, работающие в условиях повышенной нагрузки, следует рассматривать как специально сконструированные герметичные устройства, а не как декоративные цилиндры из нержавеющей стали.
Свод норм ASME по котлам и сосудам под давлением является основным техническим справочным документом в области проектирования и изготовления сосудов под давлением, а организация ASME признает гидростатические испытания в качестве рекомендуемого вида проверки давления при выполнении соответствующих работ с сосудами. Для конкретного объекта недвижимости необходимо дополнительно определить договорные нормы, испытательное давление, время выдержки, метод оценки и критерии утверждения. Необходимо ли проводить гидравлические испытания всех жилых помещений или достаточно одного образца из каждой партии?
Испытание проводится гидростатическим, пневматическим способом или обоими?
От чего зависит величина требуемого испытательного напряжения?
Связан ли стресс, связанный с экзаменами, с приведенной иллюстрацией?
Как долго поддерживается полное давление?
Что считается неудачей?
Можно ли на протяжении всего испытания получать сварные швы, отвечающие эстетическим требованиям?
Регистрируется ли падение давления?
Различают ли утечки в уплотнительных манжетах и конструкционные утечки?
Учитывается ли уровень стресса?
Подходит ли выбранный диапазон измерения для испытательной нагрузки?
Используется ли второй измерительный прибор для перепроверки?
Установлены ли вокруг полигона защитные ограждения?
Предполагается ли введение дополнительных мер контроля рисков в отношении морских свинок, используемых в пневматических системах?
Является ли инструмент для осмотра чистым и совместимым с объектом недвижимости?
Были ли трубы в этом объекте недвижимости полностью опорожнены и высушены после этого?
Проводится ли контроль качества пробной воды для санитарных помещений?
Каждая запись об осмотре привязана к серийному номеру объекта недвижимости?
Указаны ли в записи данные об операторе, дате, идентификаторе весов, нагрузке при испытании, времени выдержки и результате?
Может ли дистрибьютор предоставить исходную протоколу испытаний вместо воссозданного сертификата?
Смотрите один полный тест.
Не соглашайтесь на пятисекундный скачок давления, представляемый как “гидравлические испытания”. Отказывайтесь от весов с просроченной наклейкой о калибровке. И не соглашайтесь на сертификат партии, если ваши требования предусматривают проведение специальной проверки.
Совместимость картриджа, торцевых соединений и уплотнений
Недвижимость и картридж необходимо рассматривать как единую систему.
Даже правильно изготовленный фильтрующий элемент может пропускать загрязнения, если седла картриджа смещены, степень сжатия пружины неравномерна, размеры адаптера изменяются или установлено неподходящее уплотнительное кольцо.
Не допускайте, чтобы поставщик подтверждал соответствие требованиям, предлагая “что-то похожее”.”
Проведите оценку заданной конфигурации.
Вопросы по калибровке, проверке и размерам
Измерение без калиброванного прибора — это оценка с использованием десятичных дробей.
Спросите:
Есть ли перечень эталонов для калибровки?
Имеет ли каждый инструмент свой уникальный идентификационный номер?
Указаны ли условия калибровки и срок её проведения?
Регулируются ли значения давления в соответствии с фактическими рабочими параметрами?
Включены ли в комплект штангенциркули, микрометры, резьбовые калибры, динамометрические приборы, профилометры, термостаты, измерители электропроводности и приборы для определения материала (PMI)?
Соответствуют ли требования к рекомендациям общепринятым национальным или международным критериям?
Что происходит, когда речь заходит о калибровке инструментов?
Проводит ли компания оценку объектов, которые ранее оценивались с использованием этого оборудования?
Поврежденные инструменты выводятся из эксплуатации?
Могут ли водители описать процедуру проверки перед началом использования?
Указаны ли методы проведения осмотра в инструкциях по выполнению работ?
Являются ли критерии приемки математическими?
Является ли итоговая оценка независимой от производственного процесса?
Содержат ли протоколы оценки соответствующие подписи и даты?
Можно ли редактировать результаты измерений после их утверждения?
Сохраняет ли система журнал аудита, в котором отражается, кто внес изменения в запись?
Выберите 3 инструмента с пола и сравните их маркировку с данными базы калибровки.
После этого выберите один инструмент из источника данных и разместите его в точном соответствии с указаниями.
В ходе этой двусторонней проверки проверяются «фантомные» устройства, отсутствующие измерительные приборы, дублирующиеся номера имущества, а также программы калибровки, сохраненные для аудиторов, а не для производственных нужд.
Несоответствия, меры по предотвращению и устранению несоответствий (CAPA), жалобы и контроль корректирующих действий
Именно в этом вопросе слабые фабрики, как правило, дают нечёткие ответы.
В предупредительном письме, направленном компании Cosmetic Solutions в 2024 году, Управление по контролю за продуктами и лекарствами (FDA) подвергло резкой критике низкий уровень квалификации поставщиков, ненадлежащий анализ вносимых изменений, а также недостаточные корректирующие и предупредительные меры. И в этот раз, хотя контролируемый продукт был другим, сбой в системе управления имеет прямое отношение к делу: неконтролируемые изменения и поверхностные корректирующие меры позволяют дефектам повторяться под новыми номерами партий. Как определяется некондиционная продукция?
Есть ли на территории изоляционная зона, закрытая на ключ или с ограниченным доступом?
Что можно переделать?
Может ли производственный персонал согласиться с решением “использовать в том виде, в каком есть”?
Утверждает ли потребитель изменения, если они затрагивают технические характеристики?
Являются ли бракованные детали физически поврежденными или их состояние четко регламентировано?
Как регистрируются переделанные сварные швы?
Отслеживает ли компания результаты улучшений, достигнутых благодаря корректирующим мерам?
Как именно определяется происхождение?
Можно ли считать, что результаты экспертизы выходят за рамки “ошибки водителя”?
Назначаются ли реабилитационные мероприятия конкретным владельцам?
Ведется ли отслеживание сроков?
Проверяется ли эффективность средства после его применения?
Повторяющиеся проблемы сразу же обостряются?
Связаны ли проблемы клиентов с целыми партиями продукции?
Проводится ли физическая проверка товаров, возвращаемых по гарантии?
Рассматривает ли руководство отчеты о модных тенденциях?
Проводится ли в рамках инженерного контроля проверка изменений, вносимых поставщиками в компоненты?
Получается ли одобрение заказчика до внесения изменений, касающихся материалов, стиля, порядка выполнения работ или субподрядчиков?
Может ли дистрибьютор разработать программу по устранению одного из случаев CAPA, которая позволила бы существенно снизить вероятность повторного возникновения?
Моя жесткая политика проста: фраза “переобучить водителя” не является достаточным обоснованием, пока завод не подтвердит, почему первоначальная система обучения не сработала, почему в ходе контроля не была выявлена ошибка и какие меры по контролю процессов теперь предотвращают повторение подобных ситуаций.
В противном случае это документация.
Возможности, планирование, безопасность и контроль отгрузок
Заявки на страховое возмещение в связи с производственными сбоями следует оценивать с учетом состояния оборудования, численности персонала, графика смен, исторических показателей производительности, невыполненных заказов и процедур на случай заторов.
Спросите:
Каковы среднемесячные показатели по видам недвижимости?
Каков был фактический объем производства за последние 3 месяца?
Какая процедура является «узким местом»?
Включается ли проверка давления в расчетную мощность?
Очистка и пассивация производятся собственными силами?
Какой объем работ передается субподрядчикам в период пикового спроса?
Можно ли прибегать к субподряду без разрешения заказчика?
Каков текущий объем запасов по заказам?
Как именно определяется приоритет заказов с ускоренной доставкой?
Бывают ли случаи, когда отказываются от этапов оценки, чтобы наверстать отставание по графику?
Каков показатель своевременности отгрузок?
Как отражается ход производственных работ?
Готовые объекты недвижимости хранятся в помещении?
Включены ли в гарантию обработанные поверхности и гигиенические соединения?
Компоненты, которые были изъяты и идентифицированы, повешены?
Применяются ли при необходимости осушители или средства защиты от ржавчины в паровой фазе?
Предназначена ли упаковка товара для транспортировки с использованием вилочных погрузчиков, морских перевозок, складирования и прямого воздействия влаги?
Фотографии делаются до закрытия клетки?
Включены ли серийные номера в контрольный список упаковки?
Можно ли связать транспортные накладные с записями о прохождении проверки и выдаче?
Вопросы безопасности также должны быть включены в аудит. По данным OSHA, в течение 2024 года было проведено 34 696 федеральных проверок, в то время как в частном секторе США за 2023 год было зарегистрировано около 2,6 миллиона несмертельных производственных травм и профессиональных заболеваний. На предприятиях с повышенным риском зачастую наблюдаются гораздо более серьезные проблемы с соблюдением дисциплины, связанные с техническим обслуживанием, уборкой помещений, обучением персонала и контролем производственных процессов. К ним относятся: неиспользованные листья, отсутствующие ограждения оборудования, оголенная электропроводка, неудаленная шлифовальная пыль, химические вещества без маркировки, незакрепленные газовые баллоны, ненадлежащие методы обучения и зоны испытаний под давлением без ограждений.
Советы по безопасности в путешествии.
Таблица оценки по контрольному списку для аудита производственных объектов
Оцените каждое место по шкале от 0 до 2:
2: Эффективность контроля подтверждается регулярными записями и вещественными доказательствами
1: Частичный контроль, отдельное пустое пространство или требуется доработка
0: Отсутствие эффективного контроля, противоречивые доказательства или серьезная угроза
Область аудита
Проверка на основе выборочного анализа
Проблема с пропуском
Автоматическое предупреждение
Объем сертификата ISO 9001
Сертификат, адрес веб-сайта, результаты аудита
Соответствующее юридическое лицо, производственные мощности и объемы производства
Сертификат выдан ещё одной компанией или веб-сайтом
Отслеживаемость продукции
MTC, индикаторы температуры, результаты PMI
В итоге идентификационный номер привёл к партии продукции
При разрезании продукт теряет свою тепловую идентичность
Управление рисованием
Официальные иллюстрации, история модификаций
В производстве используются текущие модификации, одобренные заказчиком
На рабочих местах по-прежнему хранятся устаревшие чертежи
Управление процессом сварки
WPS, PQR, квалификационные документы сварщика, карта сварки
Сертифицированный специалист по технологическим процессам и сварщик, имеющий право на вычет
Отсутствует процедура или истек срок действия квалификации
Примеры аудита, проведенного на непроизводственной линии
Упаковка товара
Рекомендации по упаковке, фотографии, документы об отправке
Уровень безопасности соответствует степени опасности при транспортировке
Открыть порты или уязвимые участки поверхности защиты
Практический порог авторизации составляет:
90–100%: Утверждено на основании данных по завершенным небольшим мониторингам
75– 89%: Условное разрешение с устаревшими реабилитационными мерами
Ниже приведены модели серии 75%: Не принято
Любые автоматические сигналы тревоги: Повышение независимо от общего рейтинга
Не стоит преуменьшать серьезность структурной опасности. Поставщика нельзя отклонять только на том основании, что документация по офису в полном порядке, если по таким критериям, как идентификация продукции, сертификация сварных швов или испытания под давлением, получен отрицательный результат.
Часто задаваемые вопросы
Что представляет собой перечень пунктов аудита производственного предприятия, занимающегося изготовлением корпусов фильтров?
Контрольный список для проведения аудита на предприятии-производителе корпусов фильтров представляет собой систематизированный перечень пунктов проверки, охватывающий сферу действия системы качества, прослеживаемость продукции, технический контроль, сварку, оценку размеров, испытания под давлением, чистоту, калибровку, порядок устранения несоответствий, производственные возможности, упаковку и производственную документацию; он используется для определения способности поставщика стабильно выпускать продукцию, соответствующую техническим требованиям.
В перечне должны быть предусмотрены как проверка на основе документально-художественных материалов, так и физическая проверка. Аудиторы должны сопоставить выбранные серийные номера с данными об исходных материалах, производстве, контроле качества, отборе, запуске и поставке, а не ограничиваться утверждением заранее подготовленных отчетов или отдельных образцов, представленных в выставочном зале.
Какие вопросы лучше всего задавать при проведении аудита на производстве?
Наиболее эффективные вопросы при проведении заводского аудита заключаются в том, чтобы попросить производителя продемонстрировать, насколько конкретный готовый объект недвижимости соответствует утвержденному чертежу, номеру партии нержавеющей стали, квалификации сварщика, результатам оценки, протоколу испытаний под давлением, партии уплотнений, истории несоответствий и дате начала поставок, а также проверить, можно ли приостановить производство и утвердить внесенные изменения.
Запросы, начинающиеся со слов “покажите мне”, как правило, дают больше информации, чем вопросы, начинающиеся со слов “вы”. Замените фразу “Вы калибруете измерительные приборы?” на “Запрограммируйте мне шкалу, используемую на этом корпусе, и соответствующий документ о калибровке”.”
Достаточно ли сертификата ISO 9001 для утверждения поставщика корпусов фильтров?
Сам по себе стандарт ISO 9001 недостаточен для сертификации поставщика фильтрующего оборудования, поскольку аттестация предусматривает оценку системы управления в определённых рамках, тогда как для получения одобрения заказчика необходимо также подтвердить технические характеристики конкретного продукта, его идентичность, качество изготовления, испытания на нагрузку, стабильность размеров, совместимость уплотнений, контроль над субподрядчиками, производственные мощности, а также стабильное выполнение требований, проверенных в ходе аудита.
Используйте стандарт ISO 9001 в качестве одного из критериев отбора, а не в качестве окончательного основания для принятия инвестиционного решения. Убедитесь, что юридическое лицо, местонахождение, сфера сертификации и производственные операции соответствуют поставщику, указанному в контракте.
Как именно следует проверять испытания под давлением в ходе аудита завода?
Проверка под давлением должна проводиться в присутствии свидетелей, которые должны наблюдать за проведением полного испытания в соответствии с утвержденной процедурой, а также проверить идентификационный номер объекта недвижимости, заданное испытательное давление, время выдержки, испытательное оборудование, тип манометра, состояние калибровки, меры безопасности, стандарты сертификации, личность оператора, исходные показания, результаты и соответствие между протоколом испытаний и разрешением на сдачу объекта в эксплуатацию.
Образец, находившийся под давлением лишь в течение короткого времени, не является убедительным. Аудитор должен наблюдать за процессом подготовки, удалением воздуха во время гидростатического испытания, стабилизацией напряжений, осмотром, сбросом давления, сливом воды, сушкой и оформлением документации.
Как именно покупатели могут проверить прослеживаемость происхождения нержавеющей стали?
Покупатели могут проверить прослеживаемость нержавеющей стали, выбрав идентификационный номер готового изделия и проследив его по цепочке в обратном направлении через производственную документацию до маркированного сырья, номеров партий, заводских сертификатов, заказа, результатов испытаний, записей о резке, положительных результатов идентификации продукции, комплектов деталей и информации о поставщике, а затем повторив эту процедуру в прямом направлении — от поставки сырья до конечной доставки.
Наиболее надежная система защиты идентичности продукта обеспечивается после того, как он измельчается на мелкие кусочки. Немаркированные отходы, рукописные этикетки с указанием качества без серийных номеров, а также смешанные запасы из нержавеющей стали следует рассматривать как важные признаки, требующие внимания.
Каковы основные «красные флажки», выявляемые в ходе аудита крупнейших заводов по производству фильтров?
Наиболее серьезные замечания, выявленные в ходе аудита заводов-производителей фильтров, включают несоответствие сертификатов, невозможность отслеживания происхождения нержавеющей стали, неконтролируемое привлечение субподрядчиков, отсутствие сертификатов сварщиков, просроченные контрольные приборы, общие протоколы испытаний под давлением, устаревшие чертежи, смешанные уплотнительные материалы, скрытая доработка, отсутствие записей о несоответствии, повторяющиеся расследования “ошибок операторов”, неутвержденные альтернативы и производственные образцы, изготовленные отдельно от обычных заказов клиентов.
Один серьезный сигнал тревоги может перевесить даже высокий общий балл по результатам аудита. Идентификация материала, стабильность при давлении, контроль чертежей и утверждение изменений — это проблемы, имеющие первостепенное значение, а не второстепенные критерии оценки.
Проведите аудит завода до того, как вы провалите аудиты
Неисправность корпуса фильтра не проявляется сразу, когда на полу появляется жидкость.
Все начинается ещё раньше: когда на обработку поступает лист неизвестного происхождения, когда переработанный чертеж не доходит до этапа сварки, когда неквалифицированный сварщик ремонтирует сварной шов, когда уволенный контролер разрешает проведение испытания под давлением или когда при закупке заменяют уплотнение из-за того, что нужного материала нет в наличии.
Именно на это нам и нужно обратить внимание.
Воспользуйтесь этим контрольным списком для проверки завода перед размещением заказа на производство. Самостоятельно выбирайте документы. Проследите за любыми серийными номерами. Понаблюдайте за испытаниями. Осмотрите обычную сборочную линию — а не тот идеально подготовленный образец, который запланировали показать вам.
А если производитель отказывается предоставить доказательства, то стоит задуматься об отказе.
Пришлите чертеж корпуса, рабочее давление, уровень температуры, химический состав жидкости, конфигурацию картриджа, требуемое качество продукции, критерии подключения и требования к оценке, чтобы получить обоснованное предложение по производству.